





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

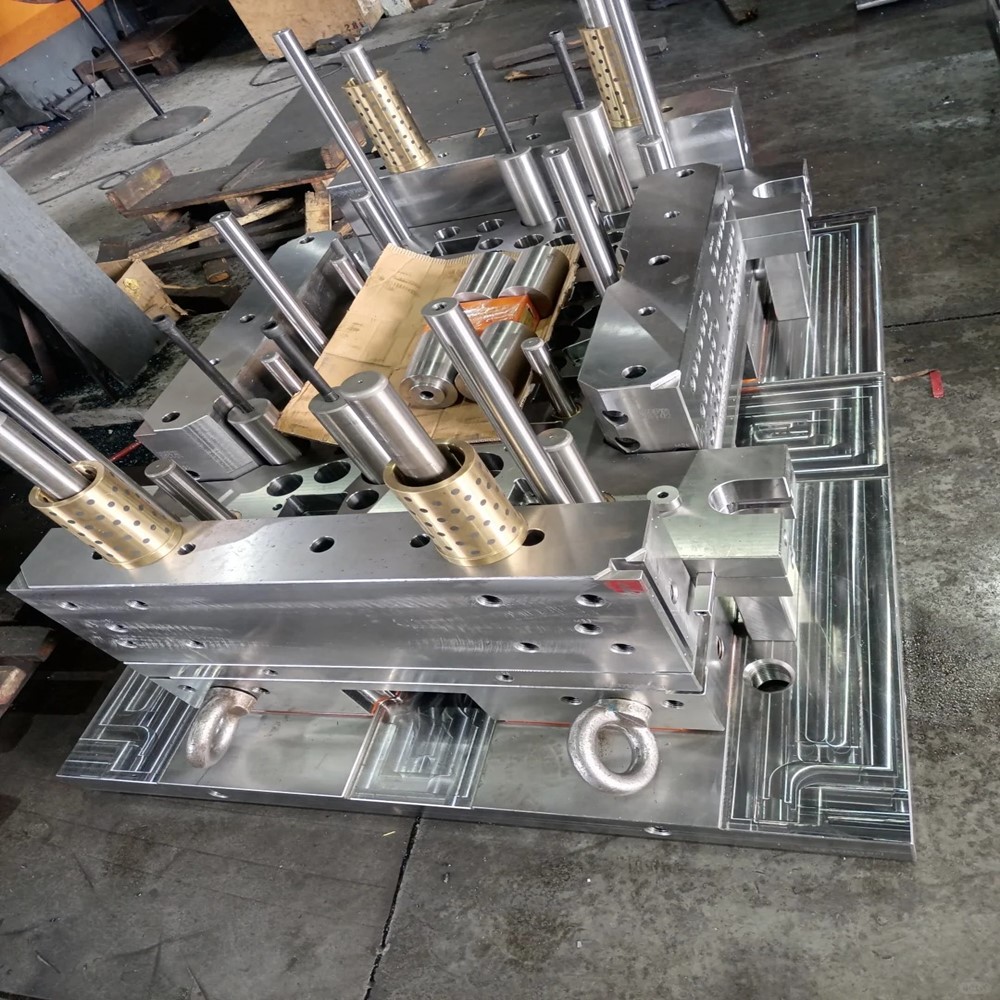
El pegado es un problema común en el moldeo por inyección, que se manifiesta como productos que se pegan a la cavidad o a los pasadores expulsores, lo que provoca dificultad para sacar las piezas e incluso daños al molde. Aquí hay una solución sistemática.
• Ángulo de inclinación insuficiente (<1°), lo que dificulta el desprendimiento del producto.
• Distribución desigual de los pasadores expulsores, lo que resulta en una fuerza local excesiva.
• Pulido deficiente, con superficie de cavidad rugosa (Ra>0,2μm).
• Tiempo de exposición demasiado prolongado, lo que provoca que el producto se encoja excesivamente y dañe el núcleo.
• Enfriamiento insuficiente, lo que resulta en una solidificación incompleta del plástico.
• Presión de inyección excesivamente alta, lo que hace que el material se filtre en los pequeños huecos del molde.
• Los materiales que contienen fibra de vidrio (como PA66+GF30) desgastan el molde.
• Los plásticos de alta viscosidad (como el PC) son propensos a pegarse.
• Uso inadecuado de desmoldantes, con residuos que provocan un pegado secundario.
• Aumente el ángulo de inclinación a 1,5°~3°.
• Adopte la eyección de nitrógeno o una estructura de desmoldeo forzado socavada.
• Cromado en la cavidad (dureza ≥1000HV).
• Pulir hasta el nivel del espejo (Ra≤0,05μm).
• Aumente el número de pasadores expulsores (espaciado ≤50 mm).
• Utilice pasadores expulsores planos o pasadores expulsores de manguito para reducir el área de contacto.
Parámetro | Dirección de ajuste | Principio |
Tiempo de espera | Acortar entre un 10% y un 20% | Reducir el estrés por contracción |
Temperatura del molde | Baje entre 5 y 10 ℃ | Acelerar la solidificación |
Velocidad de inyección | Adoptar una curva lenta-rápida-lenta | Evite la penetración del chorro de material |
• Control segmentado de la máquina de temperatura del molde (el molde frontal es 5 ℃ más alto que el molde trasero).
• Utilice soplado de aire a alta presión para desmoldar.
• Agregue 0,1% ~ 0,5% de masterbatch de agente de liberación (como a base de silicona).
• Evite el uso de desmoldantes a base de aceite (que contaminan el molde).
• Los materiales higroscópicos (como el nailon) deben secarse hasta un contenido de humedad <0,02%.
1. Intervención manual: Golpee suavemente las partes no críticas del molde con una varilla de cobre para ayudar al desmolde.
2. Pulverización temporal: Utilice agentes desmoldantes a base de agua (los residuos deben limpiarse a fondo).
3. Descalcificación láser: Elimina los depósitos carbonizados de la cavidad.
• Verifique el desgaste del pasador expulsor cada 50 000 ciclos del molde.
• Limpie periódicamente las manchas de aceite de las cavidades con acetona.
• Establezca parámetros de alerta temprana de adherencia (como una alarma automática cuando la fuerza de expulsión supere el 10% del valor establecido).
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.