





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

1. Pulido a nivel de espejo, la superficie de la cavidad con defectos de grano rechazado debe pulirse hasta obtener un efecto espejo Ra ≤ 0,05 μm; cualquier pequeña línea de procesamiento o rayado se amplificará en el moldeo por inyección, lo que provocará una dispersión de la luz y una transmisión de luz desigual. Incluso los residuos de agentes desmoldantes pueden dejar rastros de niebla, por lo que la limpieza y el mantenimiento también deben ser extremadamente estrictos.
2. Superficies de moldeo e inserciones: Tolerancia cero para los espacios Si hay espacios del tamaño de una micra en las superficies de moldeo y las uniones de los insertos, la masa fundida se filtrará y formará franjas o rebabas. Las piezas transparentes generalmente no se pueden recortar más tarde, por lo que la precisión del ajuste del molde debe controlarse dentro de 0,01 mm; si es necesario, se utiliza una estructura de adsorción al vacío para mejorar el sellado.
3. Diseño de escape de cavidad profunda: para evitar “marcas de quemaduras”, los materiales transparentes asesinos (como PC, PMMA) son sensibles a las altas temperaturas, el aire atrapado provocará quemaduras localizadas que darán como resultado marcas de color marrón amarillento. El área de la cavidad profunda debe aumentarse con una ranura de escape (profundidad de 0,02-0,03 mm) o una aleación porosa incrustada para garantizar que el gas se descargue rápidamente y evitar el desbordamiento.
4. El enfriamiento por vía fluvial contra el molde, la tensión de contracción del corte, las marcas de contracción de las piezas transparentes y la tensión interna afectarán significativamente las propiedades ópticas. La línea de agua del molde debe ajustarse perfectamente al contorno de la cavidad (distancia desde la superficie ≤ 15 mm), con un proceso de temperatura variable para lograr un enfriamiento uniforme, para evitar un índice de refracción desigual o grietas por tensión debido a diferencias de temperatura.
5. Material y revestimiento: se utilizarán moldes de alta gama con puntos positivos ocultos S136H y otros aceros inoxidables puros, o mediante cromado, revestimiento de aleación de níquel-fósforo para mejorar aún más la resistencia a la corrosión y el rendimiento de desmoldeo, para reducir la degradación de la superficie causada por el uso a largo plazo.
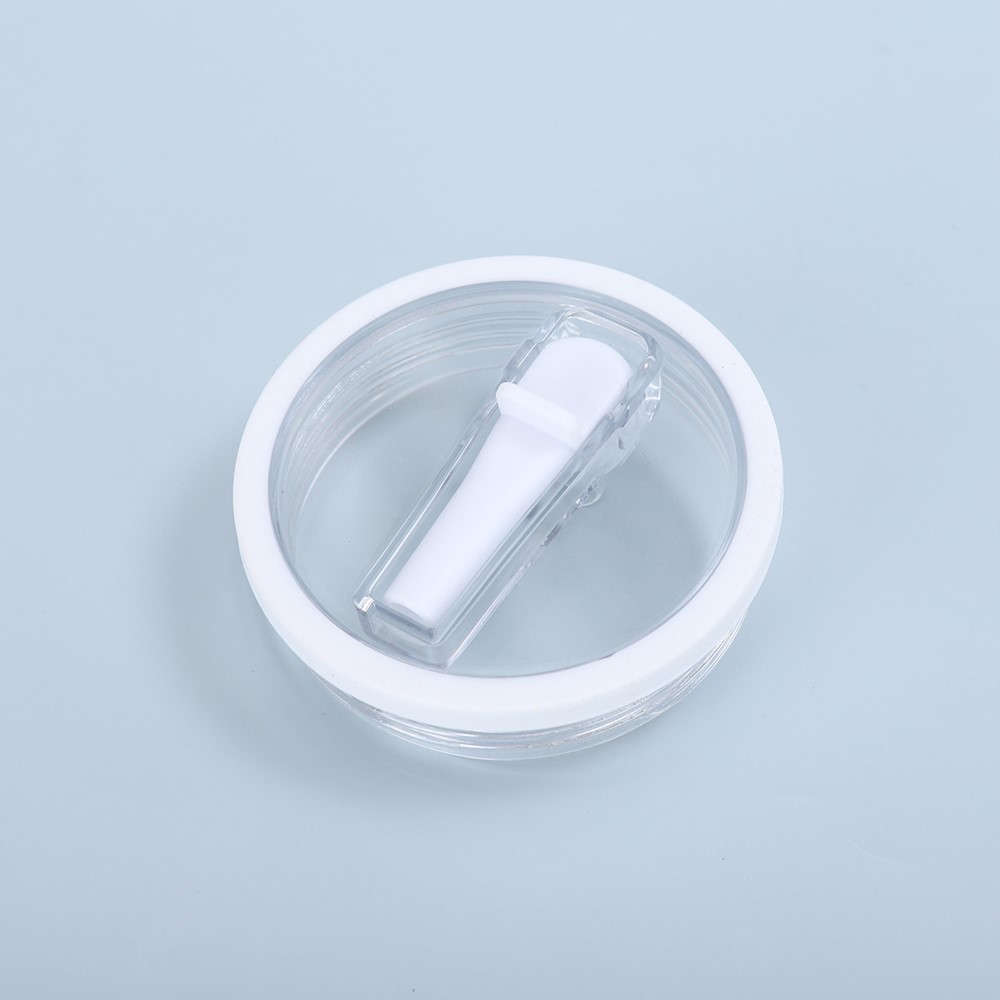
El molde de inyección transparente es el último desafío de precisión y artesanía, desde el pulido hasta el escape, cada eslabón del "error milimétrico" puede hacer que el producto sea inferior. A menudo se dice en la industria que “las piezas transparentes son un espejo del molde que detecta demonios”, ¿es su molde lo suficientemente duro?
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.