





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Categoría | Diferencias | Tipos comunes |
Plásticos cristalinos | Las partículas internas (moléculas, átomos, iones) del mineral se disponen regularmente, formando un sólido con una determinada estructura reticular, mostrando una forma geométrica regular. La mayoría de los minerales en la naturaleza son cristales. | PE, PP, POM, PA6, PBT, ANIMAL DOMÉSTICO, PA66, PA6T, PA11, PA12 |
Plásticos amorfos | Las partículas internas (moléculas, átomos, iones) del mineral están dispuestas de forma irregular, formando un sólido sin estructura reticular. Estos minerales no están muy distribuidos y existen pocos tipos, como el vidrio volcánico. | ABS, PVC, PMMA, picosegundo, PC, PPO, PSF, PES, PAI, PEI |
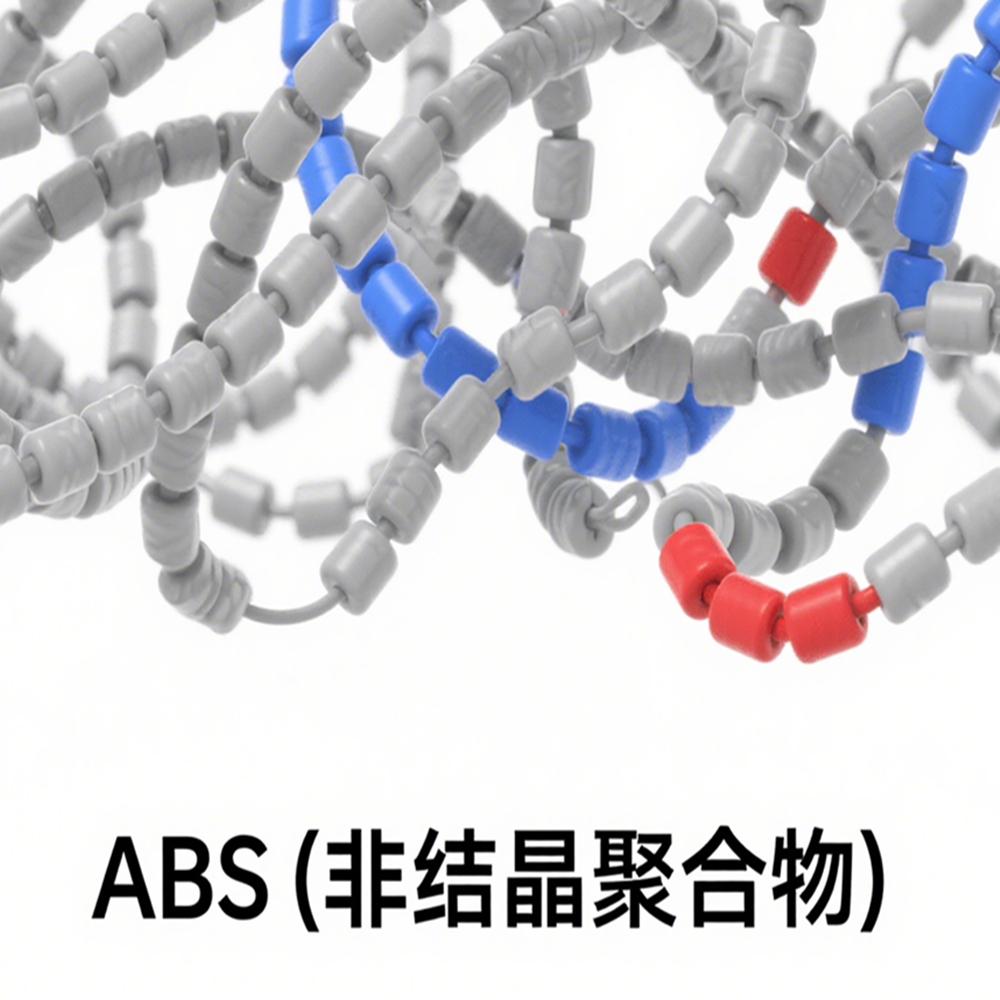
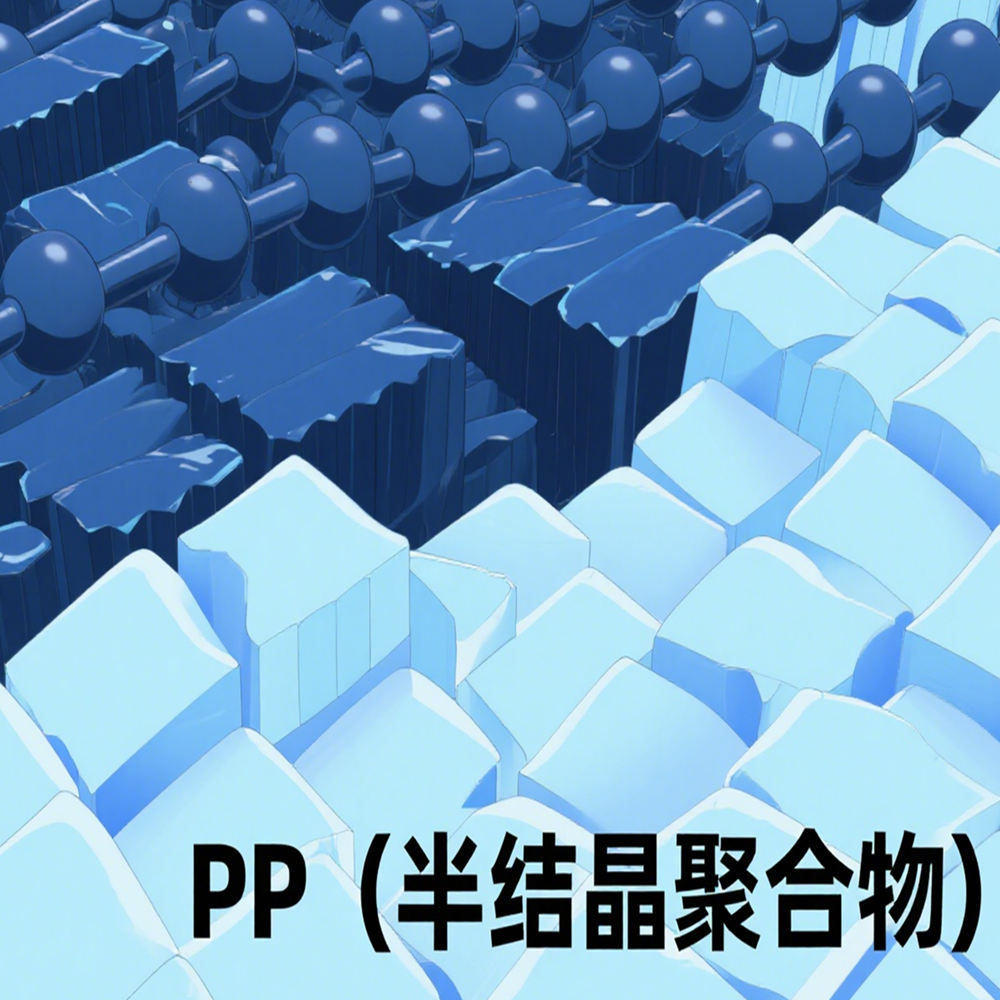
Imágenes de materiales ABS y PP en sus estados cristalinos y amorfos.
P20, 718, 718H, S136, S136H, NAK80, NAK55, 738, 738H, S55C, H13, SKD, aleación de cobre berilio, DF2, 8407, 2311
• NAK80 : No requiere tratamiento térmico y es un acero pretemplado con una dureza superior a HRC30. Tiene un excelente efecto espejo, buen rendimiento de mecanizado por descarga eléctrica y relativamente buena soldabilidad. Es adecuado para electrodos y pulido de moldes, pero las líneas de pulido de NAK80 son relativamente obvias.
• S136 : Requiere tratamiento térmico, con una dureza de hasta HRC48 - 52. Tiene un alto acabado de espejo y buen rendimiento de pulido, y es adecuado para procesar materiales como PVC, PP, EP, PC y PMMA.
• Selección de material : si el núcleo del molde usa H13, DF2 se usa comúnmente para elevadores de ángulo.
• Motivos : el H13 es similar al 2344 en Europa y al SKD61 en Japón. Es un material blando con buena templabilidad y resistencia al desgaste. Generalmente se puede utilizar en moldes con más de 300.000 disparos y puede alcanzar 56 HRC después del tratamiento térmico. La dureza comúnmente utilizada está entre 48 y 56 HRC. Para materiales generales de elevadores de ángulo, se requiere que tengan una alta dureza superficial y cierta tenacidad en el interior. Cuando el núcleo del molde usa H13 y está endurecido a 52HRC, materiales como DF2 son más adecuados para elevadores de ángulo. Generalmente, las grandes empresas exigen que el material del núcleo del molde no pueda ser el mismo que el material del elevador angular. Si el cliente especifica claramente el mismo material, después del tratamiento térmico, debe ser 5HRC mayor o menor que el material del núcleo del molde para evitar atascamientos o irritaciones durante el proceso de moldeo y mejorar su resistencia al desgaste. Además, generalmente no se recomienda utilizar la serie 420 para elevadores angulares porque son de acero inoxidable y propensos a atascarse.
1. Disposición general razonable del molde.
2. Selección de la superficie de separación.
3. Disposición del corredor y selección de la puerta.
4. Dispositivo de expulsión
5. Disposición de los canales de agua de refrigeración.
6. Selección de la ventilación.
7. Atención a los ángulos de salida durante la división del molde, extracción de insertos, manejo del ángulo de fricción y selección de la contracción del material.
8. Los dibujos de procesamiento deben ser detallados pero concisos.
La clave es la estructura. Si la estructura se puede simplificar tanto como sea posible garantizando al mismo tiempo la calidad del molde, la empresa podrá obtener el máximo beneficio de ello. Al recibir un producto, el primer paso es encontrar la superficie de separación más grande, determinar aproximadamente los moldes delantero y trasero y luego analizar la estructura del molde delantero y la estructura del molde trasero sobre esta base, incluidos insertos, correderas, elevadores de ángulo y otros mecanismos auxiliares. Una vez que las ideas estructurales están claras, el siguiente paso es considerar el procesamiento para determinar la racionalidad de la estructura, como si se inserta o no, si se usa CNC o corte con alambre, si se usa CNC o grabado, etc. La estructura afecta el procesamiento y el procesamiento está relacionado con el costo y el tiempo de entrega.
• Por un lado, al revisar el producto con el cliente, es necesario resaltar los problemas de desmoldeo que trae el producto a la apertura del molde y considerar si se debe mejorar el producto.
• Por otro lado, antes del diseño del molde, realizar una reunión dentro de la empresa para buscar diversas sugerencias estructurales factibles y determinar el plan final desde la perspectiva del procesamiento y los requisitos del cliente.
1. Orientación del sistema de canal caliente.
2. Racionalidad del enfriamiento.
La atención se centra en el número de vueltas, el paso y la dirección del tornillo, y el más crítico es cómo evitar la rotación.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.