





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

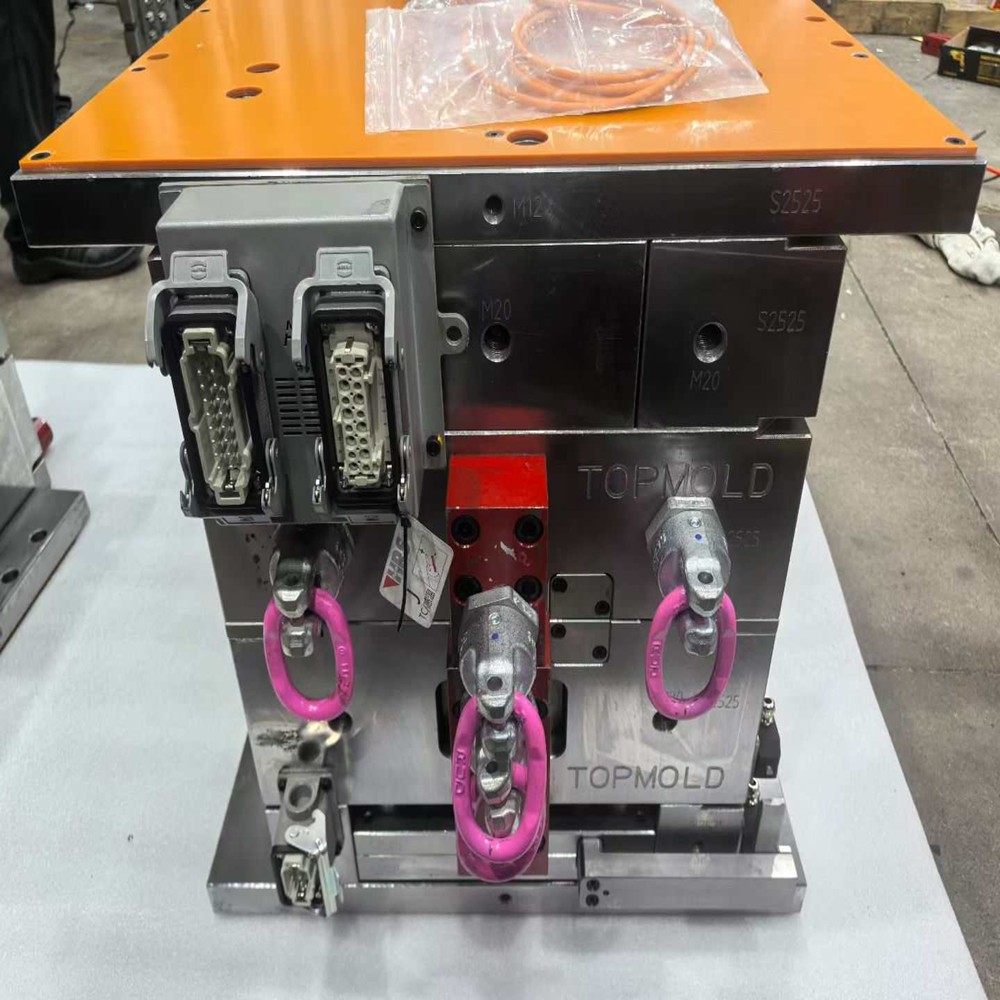
En el contexto del refinamiento de la fabricación global, las películas plásticas exportadas a Europa (en adelante "películas de exportación europeas") imponen requisitos estrictos en materia de seguridad, funcionalidad y sostenibilidad ambiental. Este artículo integra tecnología de moldes de inyección de precisión, procesos de mecanizado de piezas de precisión y servicios de producción personalizados para analizar cómo crear productos cinematográficos de alta calidad que cumplan con los estándares de acceso al mercado europeo desde tres dimensiones: cumplimiento normativo de la UE, procesos de fabricación básicos y requisitos clave de rendimiento.
El mercado de la UE regula los materiales de embalaje y las películas industriales con los principios básicos de "seguridad, protección del medio ambiente y trazabilidad", que incluyen las siguientes normas clave:
1. Requisitos de cumplimiento normativo
◦ Certificación CE (MD 2006/42/EC) : Para las películas utilizadas en el embalaje de componentes mecánicos o en el soporte de equipos industriales, se requiere el cumplimiento de la Directiva de Maquinaria, lo que garantiza que la resistencia mecánica del material (resistencia a la tracción ≥35 MPa) y la resistencia al impacto (resistencia al impacto con muescas IZOD ≥25 kJ/m²) cumplan con las demandas ambientales operativas.
◦ Directiva RoHS 2.0 (UE 2015/863) : restringe estrictamente 10 sustancias peligrosas, incluidos plomo, mercurio y cromo hexavalente. Se debe proporcionar un informe de prueba de SGS para materias primas, que garantice un contenido de metales pesados ≤0,1% (relación de masa).
◦ Reglamento REACH (CE 1907/2006) : Controla 224 sustancias extremadamente preocupantes (SVHC). Los plastificantes de ftalato están prohibidos en el proceso de producción y el contenido de SVHC del producto terminado debe ser inferior al 0,1 %.
1. Estándares de materiales en contacto con alimentos
Para aplicaciones de envasado de alimentos, es necesario cumplir con la norma CE 1935/2004 y los requisitos específicos de cada país (por ejemplo, LFGB alemán, DGCCRF francés):
◦ Pruebas de migración: metales pesados (calculados como Pb) ≤0,1 mg/kg, migración total ≤10 mg/dm².
◦ Requisitos sensoriales: Inodoro, sin sangrado y que pasa las pruebas de resistencia al aceite (ISO 14488) para el contacto con alimentos grasos.
1. Estándares ambientales y de economía circular
◦ Directiva de embalaje de la UE (94/62/CE) : Las etiquetas de reciclaje de películas plásticas deben cumplir con la norma EN 13432, con una tasa de reciclaje de películas de una sola capa ≥60%. Las películas compuestas deben adoptar estructuras fácilmente separables.
◦ EPR (Responsabilidad Extendida del Productor) : Se requiere un informe de huella de carbono del producto, que cumpla con la norma ISO 14064, que garantice las emisiones de carbono del proceso de producción ≤0,8 kg CO₂/kg de película.
La alta calidad de las películas de exportación europeas se basa en moldes de inyección de precisión y técnicas de procesamiento personalizadas, con los siguientes procedimientos básicos:
• Optimización de la estructura del molde : el análisis de flujo del molde CAE (p. ej., Moldflow) se utiliza para simular el flujo de fusión, asegurando una uniformidad del espesor de la película ≤±1,5%. Para películas coextruidas multicapa, el paralelismo de los núcleos y las cavidades debe controlarse dentro de 0,003 mm para evitar la delaminación entre capas.
• Procesos de mecanizado de alta precisión :
◦ Mecanizado de cavidades: Los centros de mecanizado CNC de 5 ejes (precisión ±0,001 mm) combinados con el mecanizado por descarga eléctrica de alambre de alimentación lenta (WEDM, rugosidad de la superficie Ra≤0,05 μm) garantizan superficies de rodadura suaves para reducir la retención de material fundido.
◦ Sistema de canal caliente: utiliza puntas calientes de precisión de marcas como HASCO o DME, con control de temperatura de precisión ±0,5 ℃ para evitar la degradación del material debido al sobrecalentamiento local.
• Selección de sustrato : Los materiales como polipropileno (PP), polietileno (PE) y tereftalato de polietileno (PET) se seleccionan según la aplicación. Las películas de calidad alimentaria requieren materias primas certificadas por la FDA (por ejemplo, la serie Dowlex de Dow Chemical).
• Tratamiento de secado : Los materiales higroscópicos (p. ej., películas de PA) deben secarse a 80 ℃ durante más de 4 horas, con un contenido de humedad controlado ≤0,02 % para evitar burbujas posteriores al moldeo.
• Parámetros de moldeo de precisión :
◦ Control de temperatura: Fluctuación de temperatura del barril ≤±2 ℃, temperatura del molde controlada con precisión por máquinas de temperatura del aceite (por ejemplo, 80-90 ℃ para la producción de películas de PET).
◦ Control de presión: Presión de inyección de 100 a 150 MPa, presión de mantenimiento de 60 a 80 MPa, con una precisión de presión de ±1 % lograda mediante servomotores.
• Técnicas de posprocesamiento :
◦ Estiramiento y fraguado: Las películas estiradas biaxialmente se mantienen a 120-150 ℃ en un horno de fraguado, con una precisión de control de la relación de estiramiento ±0,5% para garantizar una tolerancia de espesor ≤±1%.
◦ Tratamiento superficial: Las películas para impresión se someten a un tratamiento corona (tensión superficial ≥38dyn/cm), con sistemas de detección en línea que monitorean los efectos del tratamiento en tiempo real.
• Precisión dimensional : Los medidores de espesor láser (precisión ±0,1 μm) miden el espesor de la película y los instrumentos de medición de imágenes totalmente automáticos (precisión ±0,002 mm) detectan la planitud de los bordes.
• Pruebas de rendimiento :
◦ Propiedades Físicas: Resistencia a la tracción (ISO 527), alargamiento a la rotura (ISO 8256), transmitancia de luz (ASTM D1003).
◦ Resistencia a la intemperie: Pasa las pruebas de envejecimiento QUV (degradación del rendimiento ≤10% después de 1000 horas), cumpliendo con los estándares europeos de uso en exteriores (EN 3533).
1. Cumplimiento de la documentación técnica
◦ Debe proporcionar TC (Certificado técnico) y DoC (Declaración de conformidad), incluida información de trazabilidad de la materia prima (p. ej., números de lote, números de informes de prueba).
◦ Los documentos de diseño del molde deben cumplir con la norma ISO 16772 (Especificaciones técnicas de moldes de plástico), con tolerancias de dimensiones clave etiquetadas de acuerdo con la norma ISO 2768 (grado de precisión).
1. Capacidad de producción flexible
◦ Admite personalización de bajo volumen (cantidad mínima de pedido ≤500 kg), logrando cambio de variedades múltiples mediante tecnología de cambio rápido de molde (SMED) con un tiempo de cambio de molde ≤30 minutos.
◦ Proporciona un diseño funcional personalizado: por ejemplo, películas antiestáticas (resistencia superficial 10⁶-10¹¹Ω), películas antivaho (punto de rocío ≤5℃) mediante la personalización de la fórmula.
1. Soluciones de producción sostenible
◦ Emplea máquinas de moldeo por inyección servo de bajo consumo (consumo de energía ≤0,35kWh/kg), con una tasa de reciclaje de chatarra ≥95%, certificadas bajo el sistema de gestión ambiental ISO 14001.
◦ Ofrece soluciones de películas biodegradables, como mezclas de PBAT/PLA, con una tasa de degradación ≥90% en ambientes de compostaje (ASTM D6400).
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.