





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

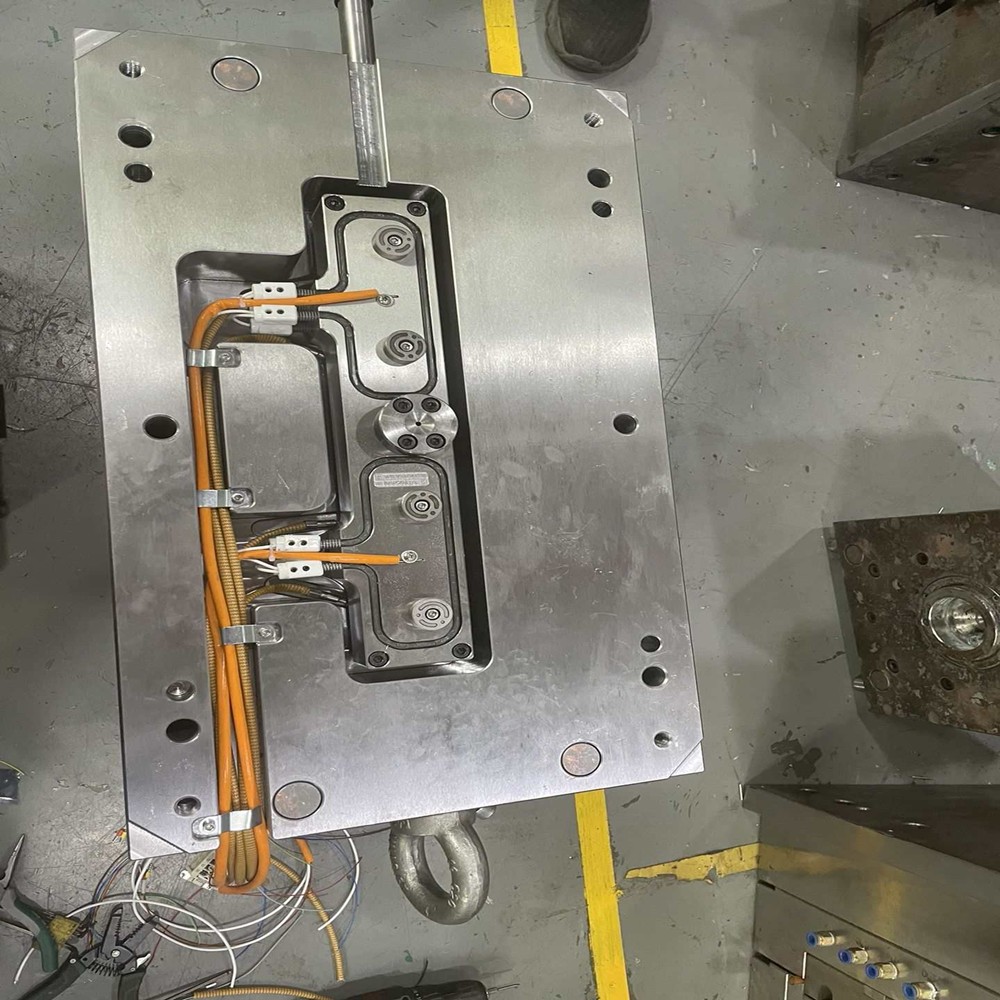
En el complejo proceso de producción de moldes de moldeo por inyección, pueden surgir varios problemas que potencialmente afectan la calidad, la eficiencia y la rentabilidad de la fabricación de moldes. Comprender estos problemas comunes y sus correspondientes soluciones es crucial para garantizar operaciones de producción fluidas. Basado en el proceso de producción descrito en el artículo anterior, a continuación se detallan algunos problemas típicos y cómo solucionarlos.
Problema : Los errores al convertir los dibujos de diseño del producto en modelos 3D para el molde pueden provocar que las cavidades y los núcleos del molde no coincidan con las dimensiones deseadas del producto. Esto puede dar como resultado piezas demasiado grandes o demasiado pequeñas, o que tengan formas incorrectas.
Solución : verifique dos veces los datos de diseño y utilice software CAD/CAM de alta precisión con herramientas de verificación integradas. Involucre a varios diseñadores en el proceso de revisión para detectar posibles errores. Además, realice capacitaciones periódicas para diseñadores para mantenerlos actualizados sobre las últimas técnicas de diseño y funciones de software.
Problema : en los moldes de canal frío, una disposición inadecuada de los canales puede provocar un flujo plástico desigual, lo que provoca disparos cortos, marcas de hundimiento o deformaciones en las piezas moldeadas. Para los moldes de canal caliente, la colocación incorrecta de los elementos calefactores o el diseño inadecuado de las boquillas de canal caliente pueden provocar una temperatura y un flujo de fusión inconsistentes, lo que afecta la calidad del producto.
Solución : Analizar las propiedades del material plástico y la geometría del producto para optimizar el diseño del sistema de compuerta. Utilice un software de análisis de flujo del molde para simular el flujo de plástico durante el proceso de inyección y realice los ajustes correspondientes. Para moldes de canal caliente, trabaje en estrecha colaboración con los proveedores de sistemas de canal caliente para garantizar la correcta selección e instalación de los componentes.
Problema : algunos diseños pueden resultar difíciles o imposibles de fabricar utilizando las técnicas de mecanizado existentes. Por ejemplo, las geometrías demasiado complejas pueden requerir herramientas especiales o tiempos de mecanizado prolongados, lo que aumenta los costes y el tiempo de producción.
Solución : Colaborar estrechamente con el equipo de fabricación durante la fase de diseño. Pueden proporcionar información valiosa sobre la capacidad de fabricación del diseño del molde, sugiriendo modificaciones para simplificar la estructura y al mismo tiempo cumplir con los requisitos del producto. Utilice los principios de diseño para la capacidad de fabricación (DFM) para guiar el proceso de diseño.
Problema : Las imprecisiones durante los procesos de mecanizado, como el corte, la electroerosión o el corte por hilo, pueden provocar que los componentes no encajen correctamente durante el montaje. Esto puede causar problemas como desalineación del molde, fugas de plástico fundido o dificultad para expulsar las piezas.
Solución : Calibre periódicamente los equipos de mecanizado para garantizar la precisión. Utilice herramientas de corte de alta calidad y manténgalas adecuadamente. Implemente estrictas medidas de control de calidad durante el mecanizado, incluidas inspecciones durante el proceso para detectar y corregir errores tempranamente. Para piezas complejas, considere utilizar centros de mecanizado de 5 ejes para obtener una mayor precisión.
Problema : Los materiales del molde pueden tener defectos internos como porosidad, inclusiones o dureza desigual, lo que puede afectar el rendimiento y la vida útil del molde. Para moldes de canal caliente, el uso de materiales que no son adecuados para aplicaciones de alta temperatura puede provocar fallas prematuras de los componentes del molde.
Solución : obtenga materiales de proveedores confiables y realice pruebas de materiales antes de su uso. Por ejemplo, realice pruebas ultrasónicas para detectar defectos internos en el acero del molde. Seleccione materiales con propiedades apropiadas para la aplicación específica, como aceros resistentes al calor para componentes de moldes de canal caliente.
Problema : Un acabado superficial deficiente en los componentes del molde puede causar problemas como la adherencia de las piezas de plástico durante la expulsión o afectar la apariencia de los productos moldeados. Las superficies rugosas también pueden aumentar la fricción entre el molde y el plástico, lo que genera presiones de inyección más altas.
Solución : Utilice técnicas de mecanizado y operaciones de acabado adecuadas, como pulido o esmerilado, para lograr el acabado superficial requerido. Seleccione los parámetros de corte y las herramientas adecuados para minimizar la rugosidad de la superficie durante el mecanizado. Para piezas con requisitos de superficie críticos, considere tratamientos posteriores al mecanizado como galvanoplastia o recubrimiento.
Problema : durante el montaje, la desalineación de componentes como la cavidad, el núcleo, los pilares guía y los pasadores expulsores puede provocar problemas graves. En moldes de canal frío, los canales desalineados pueden causar un llenado desigual de la cavidad, mientras que en los moldes de canal caliente, las boquillas de canal caliente desalineadas pueden provocar fugas o una mala distribución del material fundido.
Solución : Utilice herramientas y accesorios de medición precisos durante el montaje para garantizar una alineación precisa de los componentes. Siga estrictos procedimientos de montaje y verifique la alineación en cada paso. Para moldes complejos, considere utilizar máquinas de medición de coordenadas (CMM) 3D para verificar la alineación de los componentes críticos.
Problema : Es posible que los pasadores o placas expulsores no funcionen correctamente, lo que provoca dificultades para expulsar las piezas moldeadas. Esto puede provocar daños en las piezas o en el molde y aumentar el tiempo de inactividad de la producción.
Solución : Verifique el ajuste y el movimiento de los componentes del eyector durante el montaje. Asegúrese de que no haya interferencias ni ataduras entre los pasadores expulsores y los componentes del molde. Lubrique el sistema eyector regularmente para reducir la fricción. Si es necesario, ajuste la posición o la longitud de los pasadores expulsores para garantizar la fuerza y el movimiento de expulsión adecuados.
Problema : en los moldes de canal caliente, los problemas con los elementos calefactores, los sensores de temperatura o los sistemas de control pueden provocar temperaturas de fusión inconsistentes. Esto puede causar problemas como degradación del material, mala calidad de las piezas u obstrucciones en los canales del canal caliente.
Solución : Pruebe los elementos calefactores y los sensores de temperatura antes de la instalación para asegurarse de que funcionen correctamente. Calibre el sistema de control de temperatura periódicamente para mantener ajustes de temperatura precisos. Implementar un sistema de monitoreo para detectar cualquier variación de temperatura en tiempo real y realizar ajustes inmediatos. Si hay obstrucciones en los canales del canal caliente, límpielos a fondo y verifique si hay componentes dañados que puedan estar causando el problema.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.