





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

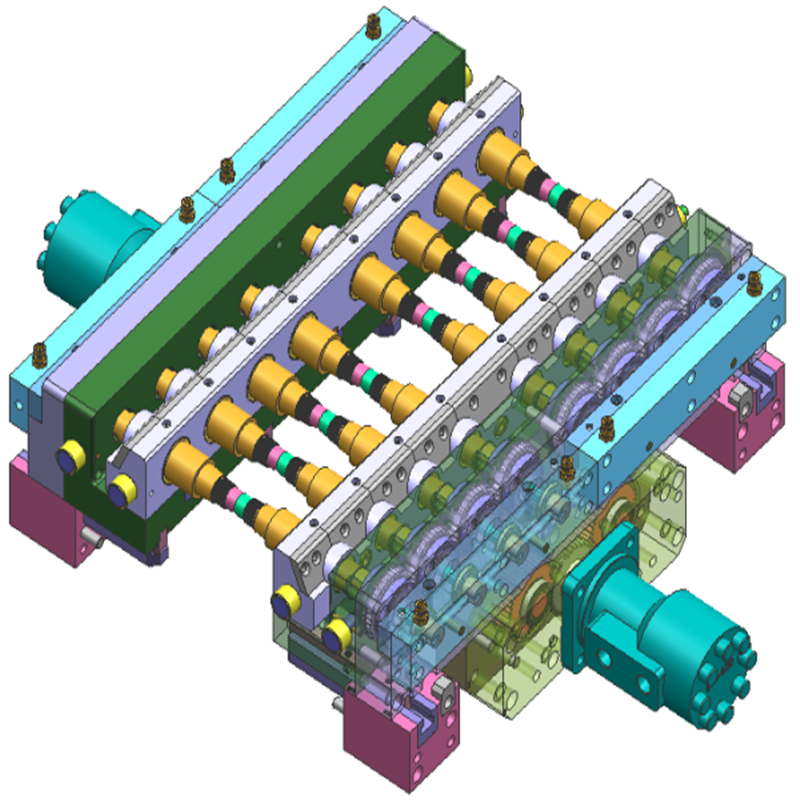
En el sector de fabricación de piezas de automóviles, la eficiencia de la producción impacta directamente en los costos de la cadena de suministro y la competitividad del mercado. Combinando el sistema técnico de "servicios integrales de sujetadores de moldes de inyección" con las prácticas de la industria, este artículo analiza caminos clave para mejorar la eficiencia de la producción de sujetadores para automóviles desde dimensiones como la optimización de procesos, la innovación de moldes y las actualizaciones de automatización, respaldados por datos específicos:
El control preciso de la temperatura (±1 ℃) a través de sistemas de canales calientes evita la solidificación de la masa fundida en los canales, eliminando el tiempo de limpieza posterior al moldeo requerido por los canales fríos tradicionales. Los datos de un fabricante de automóviles japonés muestran que el ciclo de un solo molde se comprime de 22 segundos (canal frío) a 17 segundos (canal caliente). Junto con los diseños de múltiples cavidades (16-32 cavidades), la producción diaria por máquina de inyección alcanza las 80.000 piezas, un 35 % más que las soluciones tradicionales.
El diseño de "bebedero cero" de los canales calientes elimina entre un 15 % y un 25 % de desperdicio de material de los canales fríos. Tomemos como ejemplo las fijaciones para parachoques de automóviles: los ahorros anuales en costos de materia prima alcanzan los 150.000 yenes por molde (basado en 500.000 piezas/año), al tiempo que reducen el tiempo de manipulación de chatarra y aumentan indirectamente las horas efectivas de operación de la línea de producción.
El software CAE predice las trayectorias del flujo de fusión y la distribución de la presión, lo que permite una optimización inicial de los ángulos de las púas de los sujetadores (ángulo de compromiso recomendado de 6 a 8°, lo que aumenta la resistencia a la tracción en un 15 %) y los sistemas de enfriamiento del molde. Las prácticas en una fábrica de moldes alemana muestran que los ciclos de moldeo de prueba se reducen de 5 a 2 en promedio, lo que acorta el tiempo de entrega del molde en un 40 % (de 45 días a 28 días).
La inyección secuencial a través de boquillas de canal caliente con válvula de pasador admite el moldeo en un solo paso de estructuras complejas (por ejemplo, sujetadores de pared delgada de 0,3 mm con funciones de sellado integradas), lo que elimina 2 o 3 pasos de posprocesamiento. El sujetador de control central de un vehículo de nueva energía logró una producción un 30% más corta y un tiempo de ensamblaje un 40% menor utilizando esta tecnología.
Las máquinas de inyección servoaccionadas aumentan la velocidad de respuesta en un 50%. Combinados con dispositivos de expulsión automática neumáticos/hidráulicos (tasa de éxito del 99,8%), eliminan las pérdidas por tiempo de inactividad debido a la intervención manual. La medición de campo de un fabricante de automóviles chino muestra que las líneas de producción automatizadas reducen el tiempo de inactividad por fallas en un 65 % en comparación con las líneas tradicionales, y la tasa de utilización del equipo aumenta al 92 %.
Los sistemas de escaneo visual 3D integrados (precisión de 0,05 mm) detectan en tiempo real las dimensiones y el ajuste de los sujetadores, combinados con algoritmos de IA para el rechazo automático de defectos (tasa de reconocimiento del 99,2%). El tiempo de respuesta a problemas de calidad se reduce de 30 minutos (inspección manual) a 3 minutos, con tasas de defectos controladas por debajo del 0,1 %.
El polipropileno reforzado con fibra de vidrio corta (LFT-PP) y otros materiales de cristalización rápida reducen el tiempo de enfriamiento en un 15 %, comprimiendo aún más el ciclo de moldeo a 15 segundos/pieza. Los datos de una fábrica de piezas de EE. UU. muestran que este material aumenta la eficiencia de producción de sujetadores en un 20 % y cumple con los requisitos de confiabilidad ambiental de -40 ℃ ~ 120 ℃.
Los sistemas de alimentación central combinados con granuladores logran un reciclaje instantáneo del bebedero (tasa de utilización ≥95%), eliminando el tiempo de espera del material. Para una línea de producción con una producción de 1 millón de piezas al año, esto reduce 200 horas de tiempo de preparación del material, lo que equivale a un aumento de producción anual de 80 000 piezas.
Los proveedores de servicios con capacidades en diseño de moldes, personalización de canales calientes y entrega de producción en masa utilizan ingeniería simultánea para avanzar en el diseño de moldes y la selección de materiales en paralelo. Caso de una empresa china líder: desde los dibujos del producto hasta la entrega de la primera pieza se tarda solo 28 días, un 40 % menos que la colaboración segmentada tradicional.
La estabilidad de la tecnología de canal caliente (producción diaria de un solo molde>50 000 piezas) y los sistemas de almacenamiento automatizados permiten la entrega de emergencia de "llegada en 2 horas" para los OEM, lo que aumenta la rotación de inventario en un 50 % y reduce los costos inactivos de la cadena de suministro en un 30 %.
Dimensión de optimización | Solución tradicional | Solución de alta eficiencia | Mejora de la eficiencia |
Ciclo de moldeo de un solo molde | 22 segundos | 17 segundos | 22,7% |
Buen precio del producto | 96,5% | 99,2% | +2,7% |
Tiempo de entrega del molde | 45 dias | 28 dias | 37,8% |
Costo de mano de obra (por 10,000 piezas) | ¥1,2 | ¥0,4 | 66,7% |
Tasa de utilización de materiales | 75%-85% | 95%-100% | 17,6% |
Mejorar la eficiencia de la producción de sujetadores para automóviles no es una optimización de un solo vínculo, sino una actualización sistemática de la tecnología de canal caliente, la simulación de moldes, los equipos automatizados y los servicios de la cadena de suministro. A través de "servicios integrales de moldeo por inyección" que integran recursos técnicos, las empresas pueden lograr beneficios visibles como ciclos de moldeo más cortos y tasas de defectos más bajas, al mismo tiempo que construyen un sistema de fabricación ágil para satisfacer las demandas de "variaciones múltiples, lotes pequeños y de iteración rápida" de los vehículos de nueva energía.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.