





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Para lograr conexiones roscadas resistentes y reutilizables en componentes de plástico, los insertos roscados de metal son la opción ideal. Los diferentes métodos de proceso se adaptan a diversos escenarios: este artículo analiza cuatro procesos de inserción principales y consideraciones de selección basadas en las prácticas de la industria.
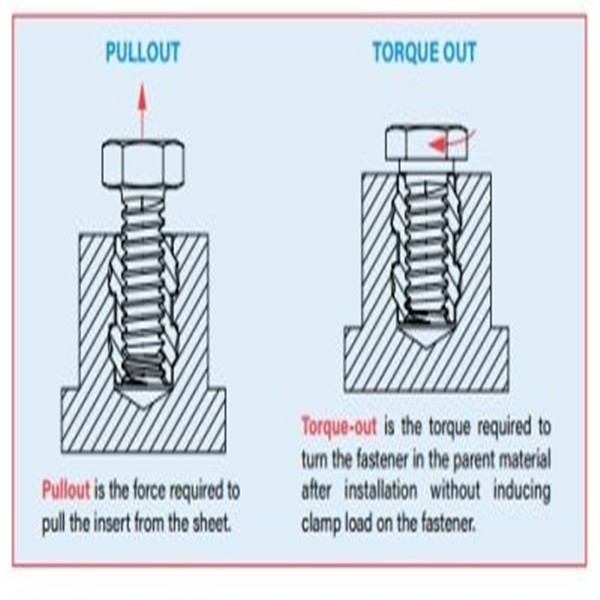
• Fuerza de extracción : Resistencia a la extracción del inserto, correlacionada positivamente con la longitud del inserto (los insertos más largos proporcionan una mayor resistencia a la extracción)
• Resistencia al torque : Resistencia a las fuerzas rotacionales, determinada por el diámetro del inserto y el diseño del moleteado (los diámetros más grandes ofrecen una mayor capacidad de torque)
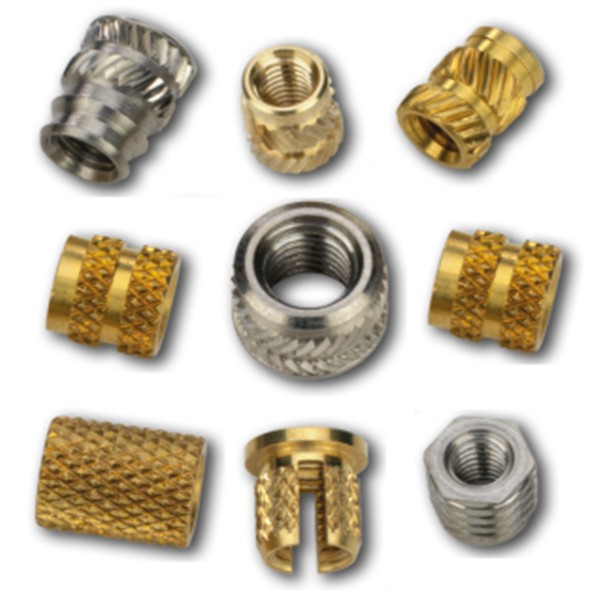
• Diseño moleteado :
◦ Moleteado recto (alta resistencia al par, menor resistencia a la extracción)
◦ Moleteado en espiral/diagonal (resistencia equilibrada a ambas fuerzas)
◦ Moleteado de diamante/hexagonal (resistencia omnidireccional, más común)
• Termoplásticos : Adecuados para procesos de fusión en caliente, ultrasónicos y en molde (requieren matriz plástica fundida)
• Termoestables : solo compatible con procesos en molde o prensado en frío (se basan en la deformación elástica del material)
• Materiales de inserción : Latón (opción tradicional), acero inoxidable/aluminio (tendencias ecológicas sin plomo)
Evalúe los costos totales, incluido el diseño del molde, el tiempo del ciclo y el posprocesamiento. El conformado en molde tiene herramientas iniciales complejas pero reduce el posprocesamiento, mientras que el prensado en frío es un equipo simple pero de menor rendimiento.
Aplicación : Termoplásticos (p. ej., ABS, nailon)
Ventajas del proceso :
• Orificio preformado ligeramente más pequeño que el diámetro exterior del inserto; Calentado por prensa caliente para derretir el plástico circundante.
• La resina ablandada fluye hacia las ranuras moleteadas, formando un bloqueo mecánico después del enfriamiento.
• Admite la instalación simultánea de múltiples insertos, con costos controlados y fácil de automatizar.
Limitaciones : Sólo para termoplásticos; Requiere control de temperatura para evitar que se derrita demasiado.
Características técnicas :
• Utiliza vibración de alta frecuencia para derretir el límite plástico en lugar del calentamiento tradicional.
• Velocidad similar a la del termofusible pero con una ventana de proceso más estrecha
• Posible fractura del material, funcionamiento más ruidoso y mayor dificultad de automatización
Recomendación : Preferido para fábricas con equipos de soldadura ultrasónica existentes.
Principio del proceso :
• Insertos preinstalados en los pasadores del núcleo del molde; completamente encapsulado por resina durante la inyección
• Dos tipos: "rosca pasante" (requiere sellado de doble cara para evitar la entrada de resina) y "rosca ciega" (diseño cerrado por un lado)
Ventajas principales :
• Rendimiento óptimo de extracción/torque, sin necesidad de posprocesamiento
• Adecuado tanto para termoestables como para termoplásticos.
Inconvenientes : Diseño de molde complejo; Requiere un estricto control de tolerancia entre la plaquita y el núcleo.
Características del proceso :
• Sin calentamiento/fusión; Se basa en la deformación mecánica para la fijación.
• Inserciones simples con ranuras elásticas que se pueden instalar presionando con los dedos.
• Los tipos de alto rendimiento requieren máquinas de prensa, logrando un bloqueo de ajuste de interferencia.
Aplicación : Termoestables o necesidades livianas de bajo costo; Rendimiento ligeramente inferior al de los procesos hotmelt/in-mold.
• Diámetro: 1/8"-9/16" (M2-M10)
• Longitud: 1/8"-5/8"
• Tema : #0-80 a 3/8-16, que cubre diversas necesidades de la industria
• Dispositivos electrónicos/médicos : priorizar el conformado en molde para la integridad del sellado
• Automoción/Aeroespacial : Procesos termofusibles/ultrasónicos para producción en masa automatizada
• Equipos industriales : el prensado en frío equilibra el costo y la confiabilidad
Tipo de material (termoplástico/termoestable) → Requisitos de rendimiento (extracción/clasificación de torsión) → Escala de producción (única/lote) → Compatibilidad del equipo (herramientas ultrasónicas/fusibles en caliente existentes) → Presupuesto de costos → Selección óptima del proceso
Al hacer coincidir razonablemente las propiedades de los materiales, las necesidades de rendimiento y las condiciones de producción, las empresas pueden elegir el proceso más adecuado entre estos cuatro métodos para lograr conexiones roscadas confiables y económicas en componentes plásticos.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.