





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

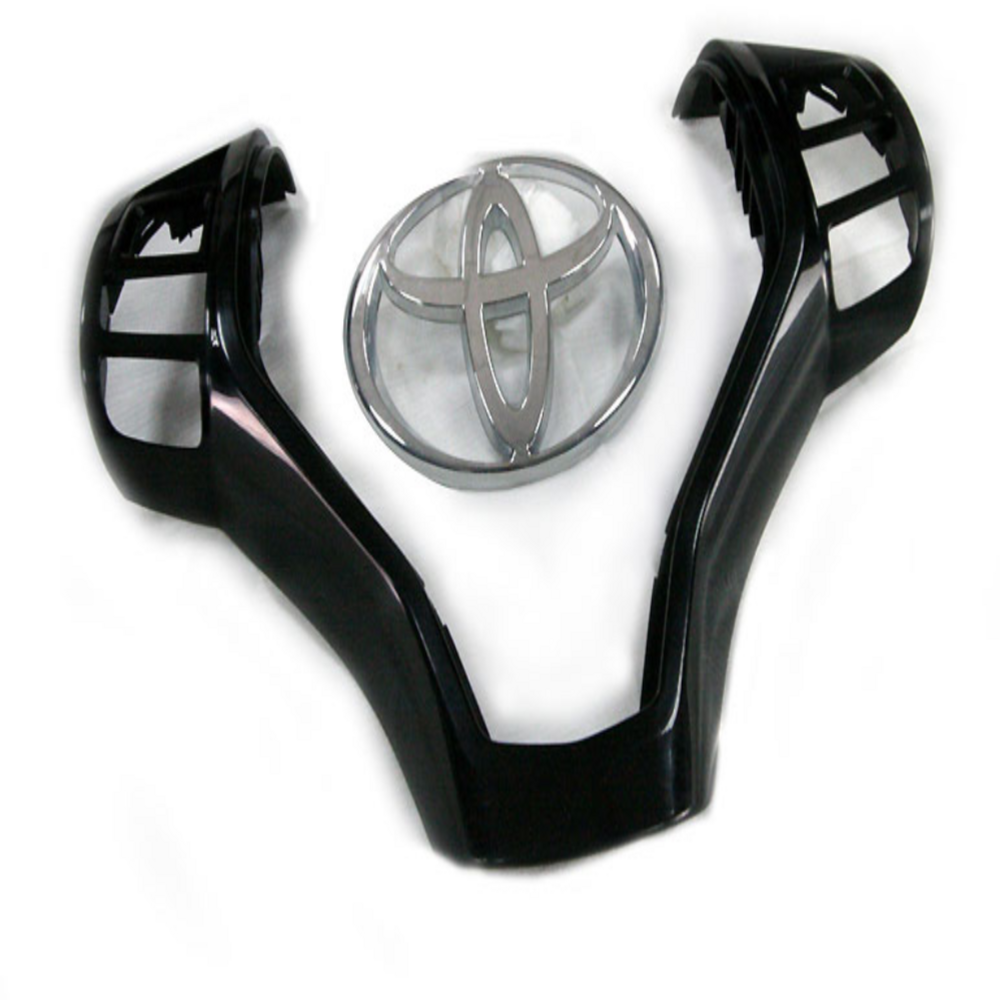
En la industria automotriz, la calidad de las piezas interiores impacta directamente en la experiencia de conducción y la imagen de marca. Como eslabón crítico en la producción de interiores de automóviles, la fabricación de moldes de inyección de precisión recorre todo el proceso, desde el diseño hasta el producto terminado, y su nivel técnico determina la precisión, la textura y la eficiencia de producción de los componentes interiores. Este artículo detalla los procesos de fabricación y el ciclo de piezas interiores de automóviles, revelando el papel central de los moldes de inyección de precisión.
Las piezas interiores de automóviles incluyen tableros de instrumentos, molduras de puertas, consolas centrales, salidas de aire, etc., hechas principalmente de polímeros como polipropileno (PP), acrilonitrilo butadieno estireno (ABS) y policarbonato (PC). Estos materiales requieren un moldeo por inyección de precisión, con una precisión del diseño del molde controlada entre 0,01 y 0,05 mm para garantizar una replicación precisa de curvas complejas, estructuras a presión y acabados de cuero/textura. Por ejemplo, los moldes para piezas decorativas de madera de alta gama deben integrar sistemas de canal caliente y circuitos de refrigeración de precisión, lo que impone requisitos estrictos en cuanto a la precisión del mecanizado.
Usar software como UG y Moldflow para modelado 3D y análisis de flujo de moldes, enfocándose en optimizar las posiciones de las compuertas, los sistemas de enfriamiento y la compensación de contracción. Esta etapa requiere una confirmación repetida de los estándares de tolerancia de GD&T con los OEM, especialmente para dimensiones de ensamblaje críticas (por ejemplo, espacio ≤0,3 mm). Un ejemplo: el diseño del molde del tablero de un fabricante de automóviles alemán utilizó simulación CAE para predecir las posiciones de las líneas de soldadura, agregando de manera proactiva ranuras de ventilación en el núcleo del molde para evitar defectos de moldeo.
Utiliza centros de mecanizado de cinco ejes (precisión ±0,005 mm), mecanizado por descarga eléctrica (EDM, rugosidad superficial Ra≤0,2μm) y electroerosión por hilo lento (error de perpendicularidad ≤0,001mm/m). Los componentes clave, como los deslizadores y los elevadores, se someten a un tratamiento térmico (dureza HRC52-56) y a una inspección de dimensiones completas mediante máquinas de medición por coordenadas (MMC). Tomemos como ejemplo los moldes de ventilación: sus estructuras de múltiples hojas ( articulación ) requieren un rectificado de precisión para lograr precisión en el movimiento, con más de 80 operaciones de mecanizado por juego de moldes.
Después del ensamblaje de la plantilla, se realiza un moldeo de prueba utilizando máquinas de inyección (fuerza de sujeción de 500 a 2000 toneladas) para producir los primeros artículos y detectar problemas como rebabas, marcas de hundimiento y deformaciones. La depuración puede implicar múltiples modificaciones del molde (p. ej., pulir las superficies de las cavidades, ajustar los canales de enfriamiento) hasta que se cumplan los estándares de producción en masa. Las estadísticas muestran que los moldes de alta calidad generalmente requieren ≤3 pruebas, mientras que los moldes de gama baja pueden necesitar más de 10 ajustes.
Representa entre el 40% y el 60% del cronograma total del proyecto, limitado principalmente por la dificultad de mecanizado de estructuras complejas. Por ejemplo, los moldes de la consola central con iluminación ambiental (que integran guías de luz ópticas) extienden el tiempo de desarrollo en un 30 % en comparación con los modelos estándar.
Las máquinas de inyección de alta velocidad combinadas con robots automatizados permiten una producción continua las 24 horas del día, los 7 días de la semana. Los moldes de precisión tienen una vida útil de ≥500.000 ciclos, mientras que los moldes de alta gama alcanzan más de 1.000.000 de ciclos para una producción en masa estable. Parámetros como la presión de inyección (80-150 MPa) y la temperatura de fusión (220-280 ℃) deben controlarse para mantener la fluctuación de la tasa de contracción dentro de ±0,5%.
Implica tratamientos de superficie como pintura, galvanoplastia y termoformado, además de ensamblaje con componentes como mazos de cables y broches. Por ejemplo, los tableros blandos utilizan decoración en molde (IMD) para la decoración gráfica, lo que requiere una precisión de posicionamiento ≤0,2 mm dependiendo del sistema de posicionamiento de precisión del molde.
Los procesos incluyen medición CMM, inspección visual (iluminación de 1000 lux) y pruebas funcionales (p. ej., fuerza de inserción rápida de 10 a 15 N) para cumplir con los estándares IATF 16949. Los productos calificados se empaquetan antiestático y se entregan a través de los modelos JIT (Just-In-Time) de los OEM.
La adopción de tecnología de enfriamiento conformal (que mejora la uniformidad de la temperatura del molde en un 40%) y sistemas inteligentes de monitoreo del molde (tiempo de respuesta de advertencia de fallas <2 segundos) puede acortar el tiempo de moldeo de prueba en más de un 30% y reducir el tiempo de inactividad de la producción. Los datos de un fabricante de moldes líder en China muestran que sus moldes de precisión aumentaron el rendimiento en la primera pasada del 85 % al 98 % y acortaron los ciclos generales de producción en un 25 %.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.