





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

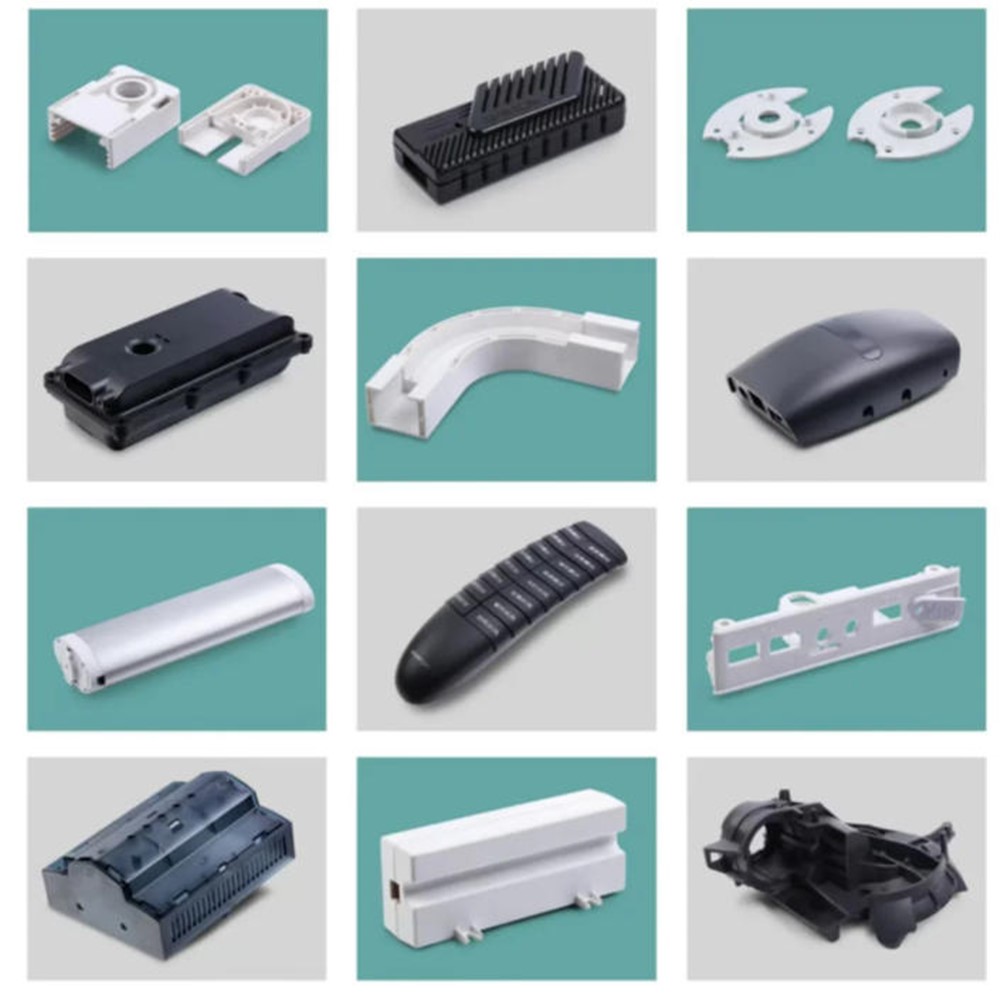
El policarbonato (PC), como plástico de ingeniería de alto rendimiento, se usa ampliamente en la electrónica, la automoción, la medicina y otros campos debido a su excelente transmisión de luz, resistencia al impacto y resistencia al calor. Sin embargo, las características de los materiales de PC también plantean muchos desafíos únicos a la producción de moldes de inyección. Este artículo analizará sistemáticamente las dificultades de producción de los moldes de inyección de PC y presentará consideraciones técnicas clave.
Las propiedades inherentes de los materiales de PC son la fuente principal de dificultades en la producción de moldes, que deben abordarse en la etapa inicial del diseño del molde:
Los materiales de PC tienen una viscosidad extremadamente alta en estado fundido y su fluidez es mucho menor que la de los plásticos comunes. Esto conduce a una alta resistencia al llenado de la masa fundida en la cavidad del molde, que es propensa a defectos como un llenado insuficiente o líneas de soldadura obvias . En el diseño de moldes, se debe prestar especial atención a la optimización de la posición y la cantidad de la puerta. Por lo general, se necesitan canales principales y secundarios de mayor tamaño y, si es necesario, se deben instalar compuertas auxiliares para garantizar el llenado completo de la masa fundida.
Los materiales de PC son propensos a degradarse cuando se exponen a altas temperaturas durante mucho tiempo, lo que provoca decoloración (amarilleo) y degradación del rendimiento. Por lo tanto, el molde debe estar equipado con un sistema de control de temperatura eficiente para garantizar una temperatura del molde uniforme y estable (normalmente controlada entre 80 y 120 °C) y, al mismo tiempo, acortar el tiempo de residencia de la masa fundida en el barril.
Aunque la tasa de contracción del moldeo del PC es baja (0,5%-0,8%), es extremadamente sensible a los cambios de temperatura y presión, lo que fácilmente conduce a desviaciones en la precisión dimensional del producto. En el diseño de moldes, se debe reservar una compensación precisa de la contracción y se deben optimizar los parámetros de mantenimiento de presión para reducir las fluctuaciones dimensionales.
Los productos de PC suelen tener requisitos estrictos en cuanto a apariencia y precisión dimensional, por lo que el diseño de la estructura del molde debe superar múltiples obstáculos técnicos:
Los productos de PC transparentes (como las lentes ópticas) tienen requisitos extremadamente altos en cuanto a la rugosidad de la superficie de la cavidad (Ra≤0,02μm), lo que requiere procesos de corte de ultraprecisión y pulido de espejo. Durante el procesamiento se deben evitar marcas de herramientas y rastros de pulido, de lo contrario la transmitancia de luz del producto se verá afectada directamente.
Los productos de PC con rebajes y huecos laterales deben diseñarse con estructuras de separación complejas, y el espacio de ajuste entre el control deslizante y la cavidad debe controlarse estrictamente entre 0,01 y 0,02 mm. Los espacios excesivamente grandes provocarán rebabas , mientras que los espacios excesivamente pequeños pueden provocar rayones, lo que afectará la calidad de la superficie del producto.
La PC fundida tiene una alta viscosidad y una mala ventilación es propensa a formar burbujas y quemaduras. El molde debe contar con una ranura de ventilación con una profundidad de 0,01-0,02 mm en la posición de llenado final de la masa fundida y, al mismo tiempo, asegurarse de que la ranura de ventilación no esté obstruida hacia la atmósfera para evitar que la contrapresión del gas afecte el llenado.
La precisión del procesamiento de los moldes de inyección de PC determina directamente la calidad del producto y es necesario centrarse en los siguientes vínculos del proceso:
La cavidad y el núcleo deben estar hechos de acero preendurecido con excelente rendimiento de pulido (como 718H) o de acero endurecido por envejecimiento (como NAK80), con una dureza de HRC35-45. El recocido para aliviar tensiones debe realizarse antes del procesamiento para evitar la deformación del molde debido a la liberación de tensiones durante el uso posterior.
Se deben utilizar centros de mecanizado de cinco ejes para el procesamiento de superficies de cavidades para garantizar que la precisión del contorno se controle dentro de ±0,005 mm. El pulido espejo debe seguir el proceso progresivo de "de grueso a fino", y finalmente utilizar pasta de diamante para lograr un efecto espejo y evitar rayones durante el proceso.
Los componentes clave del molde (como los pilares guía y los manguitos guía) deben templarse a una dureza de HRC50-55, y la deformación después del tratamiento térmico debe ser ≤0,01 mm/m. El tratamiento de nitruración puede mejorar la resistencia al desgaste de la superficie de la cavidad y la profundidad de la capa de nitruración debe controlarse entre 0,03 y 0,05 mm.
Incluso si el diseño del molde es perfecto, es necesario resolver una serie de problemas prácticos en las etapas de moldeo de prueba y producción en masa:
Para el primer moldeo de prueba, se debe adoptar una velocidad de inyección más baja (30-50 mm/s) y una temperatura del molde más alta (alrededor de 100 °C) para observar la situación de llenado de la masa fundida. Al ajustar gradualmente los parámetros, se debe prestar especial atención para evitar el sobrecalentamiento por cizallamiento : cuando la velocidad de inyección excede los 80 mm/s, el PC fundido es propenso a degradarse debido a la alta temperatura local causada por el cizallamiento.
• Rayas plateadas : causadas principalmente por un contenido excesivo de humedad en las materias primas. Los gránulos de PC deben secarse a 120 °C durante 4 a 6 horas para garantizar que el contenido de humedad sea ≤0,02 %.
• Fisuración por tensión : Resulta de la concentración de tensiones, que se puede eliminar mediante un tratamiento de recocido (manteniendo a 120°C durante 2 horas), y el ángulo de inclinación debe optimizarse (≥1°).
• Marcas de hundimiento : generalmente debido a una presión insuficiente. Es necesario aumentar la presión de mantenimiento al 80% de la presión de inyección y ampliar el tiempo de mantenimiento.
Durante la producción continua de moldes de PC, la fluctuación de la temperatura del molde se debe verificar cada 2 horas (controlada dentro de ±2 °C) y las ranuras de ventilación se deben limpiar diariamente para evitar obstrucciones. Cuando se producen defectos continuos en los productos, se debe dar prioridad a comprobar el desgaste del anillo de retención (es necesario reemplazarlo si la cantidad de desgaste supera los 0,03 mm).
Las dificultades de producción de los moldes de inyección de PC se concentran en tres dimensiones: adaptación de las propiedades del material, procesamiento de alta precisión y control de la estabilidad del proceso. Resolver estas dificultades requiere establecer un pensamiento sistemático desde la etapa de diseño del molde, combinando conocimientos interdisciplinarios de ciencia de materiales, procesamiento mecánico y tecnología de moldeo por inyección. Con la aplicación de la creación rápida de prototipos en impresión 3D y sistemas inteligentes de control de temperatura, la precisión y eficiencia de la producción de los moldes de PC mejorarán aún más en el futuro, pero los requisitos de capacidad integral para el personal técnico también seguirán aumentando.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.