





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

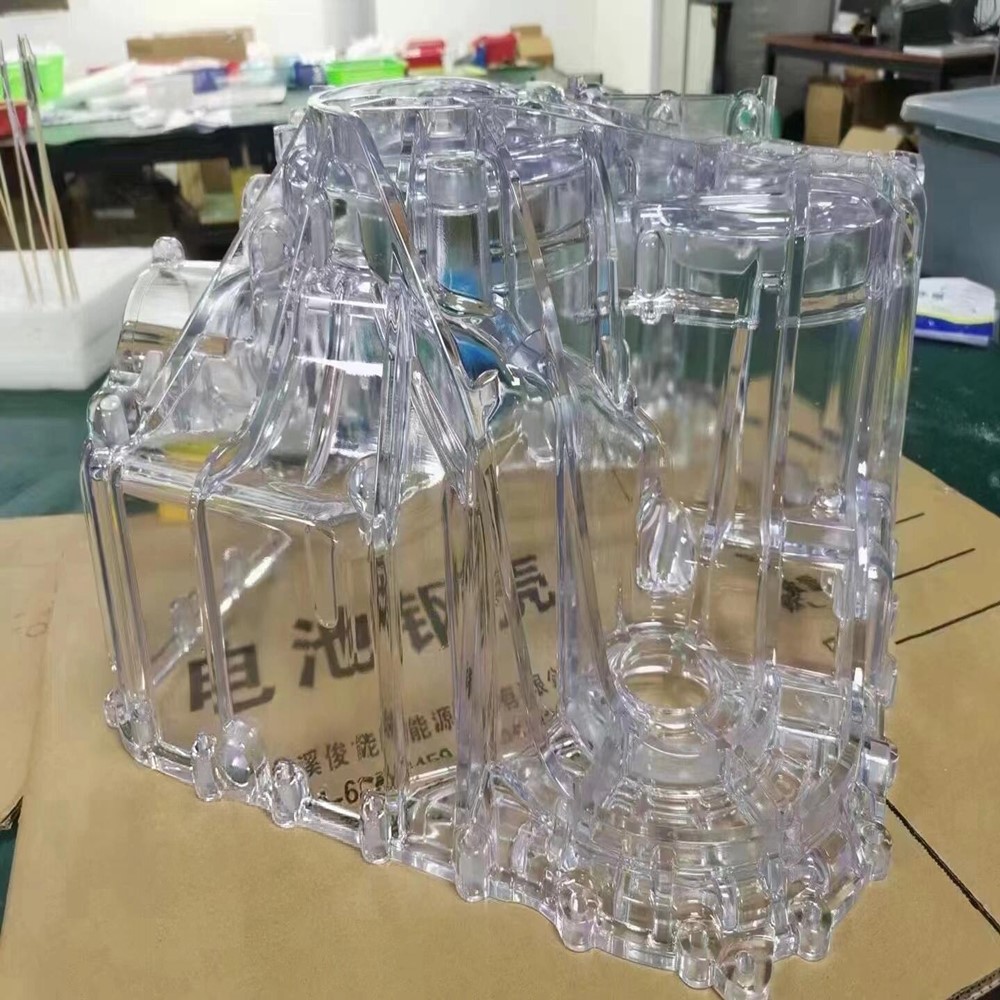
Los productos hemostáticos médicos (como carcasas hemostáticas, cajas de embalaje de esponjas hemostáticas, etc.) entran en contacto directamente con los tejidos humanos. La fabricación de sus moldes de inyección debe equilibrar funcionalidad, seguridad y biocompatibilidad, enfrentando múltiples barreras técnicas. A continuación se presenta un análisis de las principales dificultades y soluciones.
Los materiales comunes, como el PP médico y el PEEK, deben cumplir los estándares de biocompatibilidad ISO 10993. Estos materiales a menudo contienen aditivos antibacterianos, que son propensos a una dispersión desigual en estado fundido, lo que provoca un desgaste acelerado de la cavidad del molde. El molde debe estar hecho de acero inoxidable resistente a la corrosión (como S136) y la velocidad del tornillo debe optimizarse (controlada a 80-120 rpm) para reducir la degradación del material.
Los productos hemostáticos a menudo deben combinarse con precisión con otros instrumentos (como el espacio de oclusión de los clips hemostáticos ≤ 0,05 mm). La compensación de la contracción del molde debe tener una precisión de ±0,01%. Es necesario analizar la curva de enfriamiento del material mediante simulación CAE y preestablecer de 3 a 5 ajustes de prueba del molde.
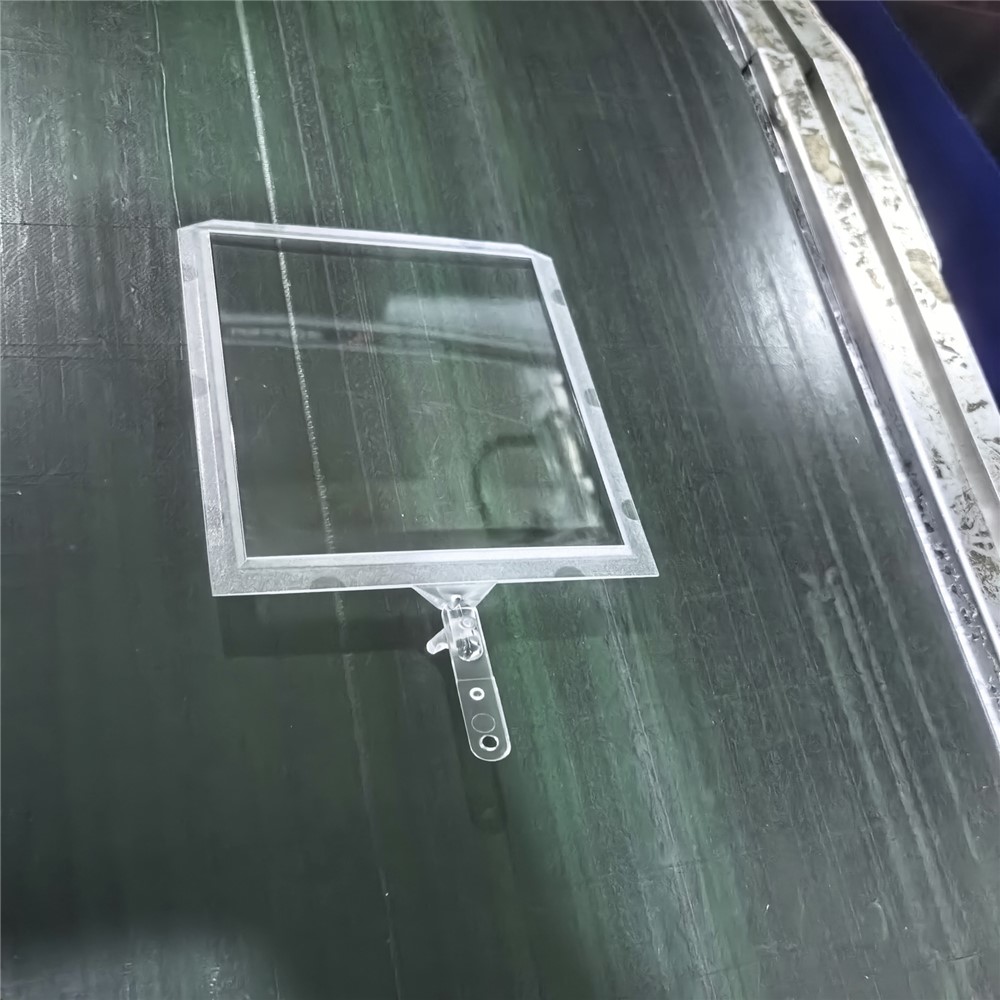
Las ranuras de desviación en forma de rejilla (profundidad de 0,1 a 0,3 mm) de los apósitos hemostáticos requieren que la cavidad del molde tenga una precisión de espejo a nivel de micras (Ra ≤ 0,01 μm). Durante el procesamiento, se debe adoptar una combinación de corte lento de alambre y procesos de pulido electrolítico para evitar ángulos agudos residuales que causen deformaciones en el producto .
El molde debe estar equipado con un sistema de escape autolimpiante . El ancho de la ranura de escape es ≤ 0,02 mm para evitar residuos de residuos. Al mismo tiempo, se utilizan pilares guía y casquillos lubricados sin aceite para evitar la contaminación del producto con lubricantes. El sello de la superficie de separación debe alcanzar el nivel de impermeabilidad IP67 para evitar fugas de refrigerante.
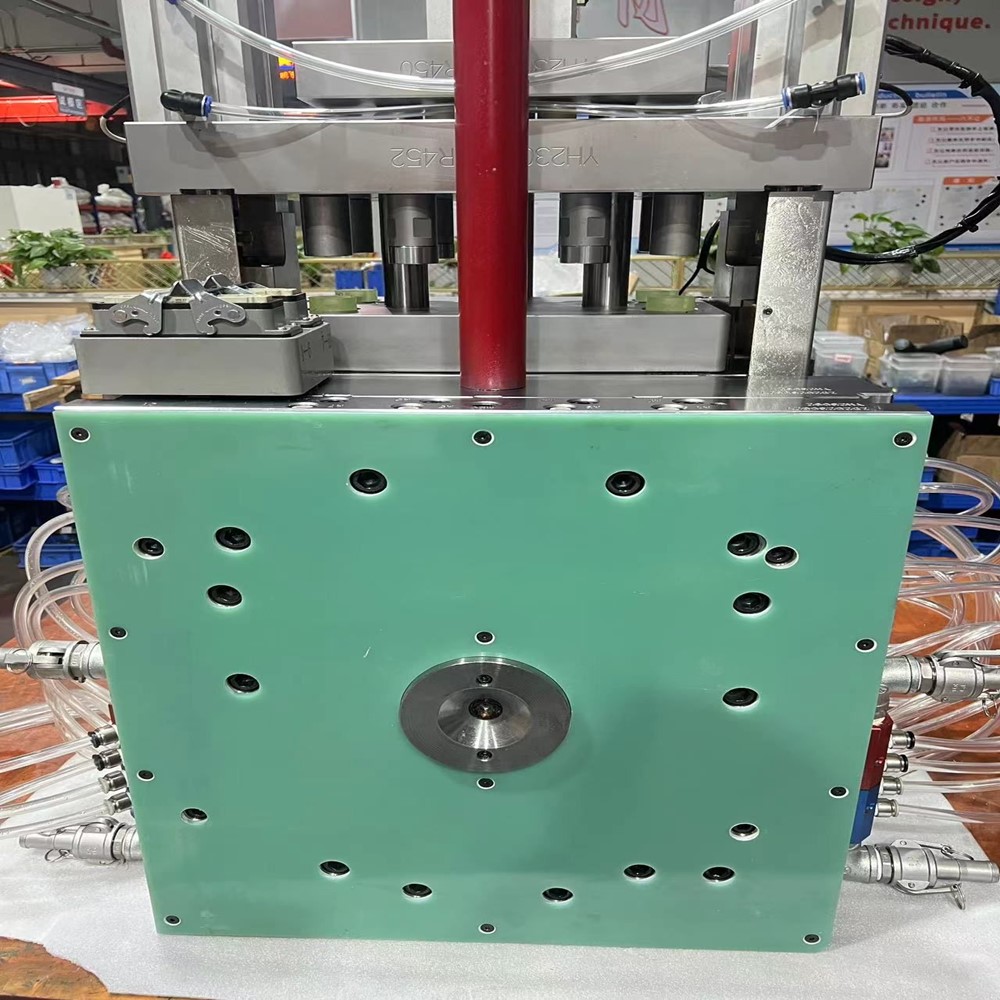
La superficie del molde debe someterse a un tratamiento de pasivación (prueba de niebla salina ≥ 500 horas) y todas las piezas en contacto con los materiales no deben utilizar recubrimientos que liberen sustancias nocivas. Antes de cada lote de producción, se deben pasar 3 verificaciones de moldeo consecutivas para garantizar que la contaminación de partículas del producto sea ≤ 10 partículas/μg.
Para satisfacer la demanda de producción en masa de millones de productos hemostáticos, los componentes clave del molde (como el núcleo) deben someterse a un tratamiento de nitruración (dureza superficial ≥ HV1000) y se debe diseñar una estructura con piezas de desgaste rápidamente reemplazables (tiempo de reemplazo ≤ 30 minutos) para garantizar una eficiencia general del equipo (OEE) ≥ 90%.
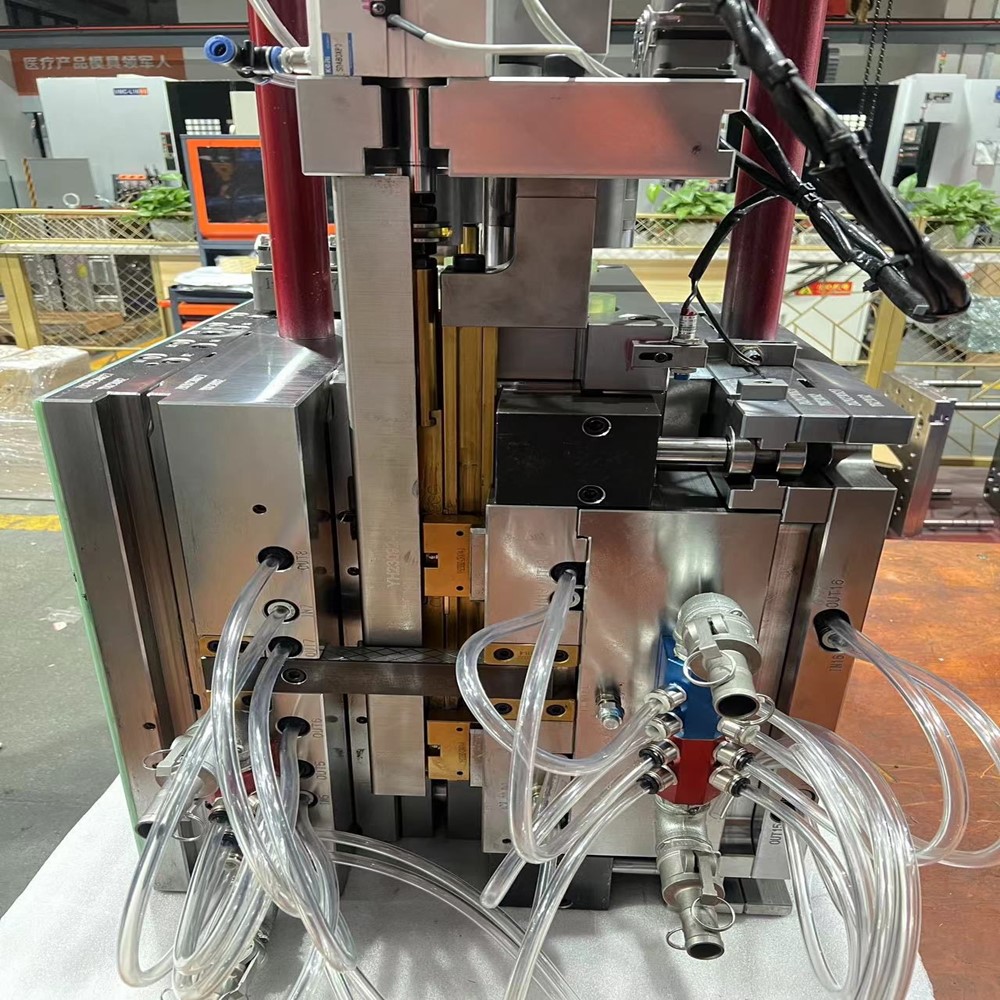
La fabricación de moldes de inyección para productos hemostáticos médicos es una integración de la ciencia de los materiales, el procesamiento de precisión y las regulaciones médicas. Se debe establecer un sistema de verificación de todo el proceso para lograr un equilibrio entre seguridad y eficiencia.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.