





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

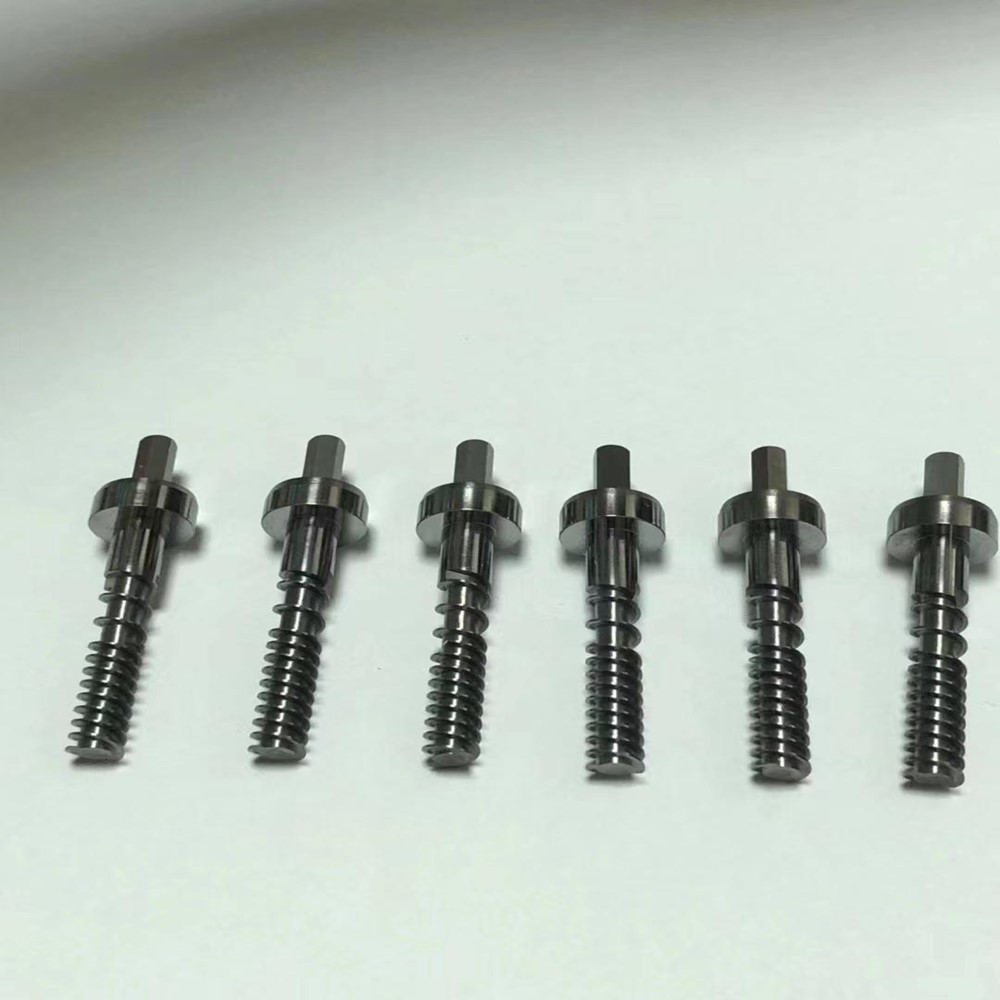
El mecanizado de piezas de precisión es la piedra angular de la fabricación de alta gama y exige un control estricto sobre la precisión dimensional, la calidad de la superficie y la estabilidad del proceso. Para los profesionales de adquisiciones europeos, comprender las tecnologías centrales detrás del mecanizado de precisión es crucial para evaluar las capacidades de los proveedores.
Las dimensiones críticas de las piezas de precisión (como las tolerancias de ajuste de los conjuntos de eje y carcasa) deben controlarse entre 5 y 10 μm. Esto requiere máquinas herramienta con una precisión de posicionamiento ≤ 3 μm y una repetibilidad ≤ 1 μm, que normalmente se logra mediante tornos CNC de ultraprecisión y centros de mecanizado equipados con escalas lineales (resolución de 0,1 μm).
Las tolerancias de forma y posición (planicidad, perpendicularidad, cilindricidad) deben cumplir con los estándares ISO 1101 Grado 3. Por ejemplo, la planitud de las superficies de sellado en los componentes hidráulicos debe ser ≤ 2 μm/100 mm, garantizada por husillos con cojinetes de aire que minimizan el descentramiento a ≤ 0,5 μm.
Las aleaciones de titanio (Ti-6Al-4V) y las superaleaciones a base de níquel (Inconel 718) requieren herramientas de carburo con recubrimientos de AlTiN (dureza ≥ 3200HV) y bajas velocidades de corte (50-80 m/min) para reducir el endurecimiento por trabajo. Los sistemas de refrigeración deben suministrar refrigerante a alta presión de 300 bar para romper las virutas y evitar el desgaste de las herramientas.
La cerámica y la vitrocerámica exigen muelas abrasivas de diamante (tamaño de grano de 3 a 5 μm) con tecnología de rectificado electrolítico en proceso (ELID). La fuerza de rectificado debe controlarse por debajo de 5 N para evitar microfisuras, verificadas mediante pruebas ultrasónicas (sensibilidad a defectos de 5 μm).
El torneado con diamante de un solo punto (SPDT) logra una rugosidad superficial Ra ≤ 5 nm para componentes ópticos, con una profundidad de corte de tan solo 0,1 μm. El proceso requiere una base aislada de vibraciones (amplitud de vibración ≤ 2 μm) y estabilidad de temperatura dentro de ±0,05 ℃.
El rectificado por avance lento con ruedas CBN (tamaño de grano 120#) permite un mecanizado eficiente de perfiles complejos, manteniendo el acabado superficial Ra ≤ 0,02 μm. Los intervalos de cepillado de ruedas se controlan en tiempo real mediante sensores de emisión acústica para garantizar una calidad constante.
Las máquinas de medición por coordenadas (por ejemplo, Zeiss PRISMO) integradas con sondas táctiles y escáneres ópticos realizan una inspección del 100% de las características críticas. Para los microcomponentes, los interferómetros de luz blanca (resolución de 0,1 nm) verifican la topografía de la superficie.
A cada pieza se le asigna un identificador único vinculado a una rosca digital, que registra los parámetros de mecanizado, los datos de desgaste de las herramientas y los resultados de la inspección. Esto cumple con los requisitos de ISO 9001 y EN 9100, lo que facilita la trazabilidad del ciclo de vida completo.
La adopción del mecanizado de alta velocidad (velocidad del husillo de 30 000 a 60 000 rpm) reduce el tiempo del ciclo en un 40 % manteniendo la precisión. La optimización de la trayectoria de la herramienta a través del software CAD/CAM minimiza los movimientos inactivos, lo que reduce el consumo de energía en un 25 %.
Los sistemas de reciclaje de refrigerante (precisión de filtración de 1 μm) reducen el consumo de fluido en un 60 % y el briquetado de viruta recupera el 95 % de los desechos de mecanizado. Estas prácticas se alinean con las directivas medioambientales de la UE (por ejemplo, REACH, RoHS) para la fabricación sostenible.
El mecanizado de piezas de precisión es una sinergia de equipos avanzados, ciencia de materiales y gestión de calidad. Los fabricantes europeos priorizan no sólo los parámetros técnicos sino también la transparencia de los procesos y la responsabilidad medioambiental, lo que hace que estos aspectos sean críticos para la evaluación de los proveedores.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.