





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

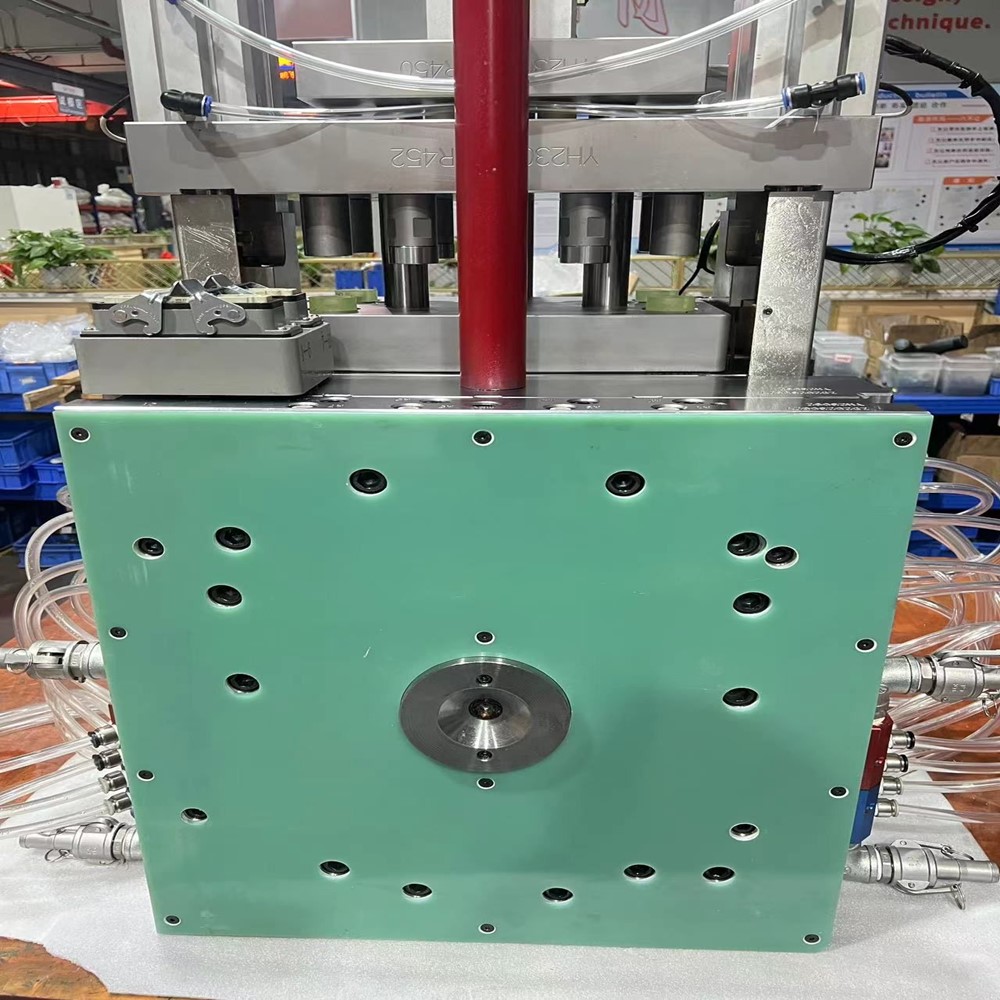
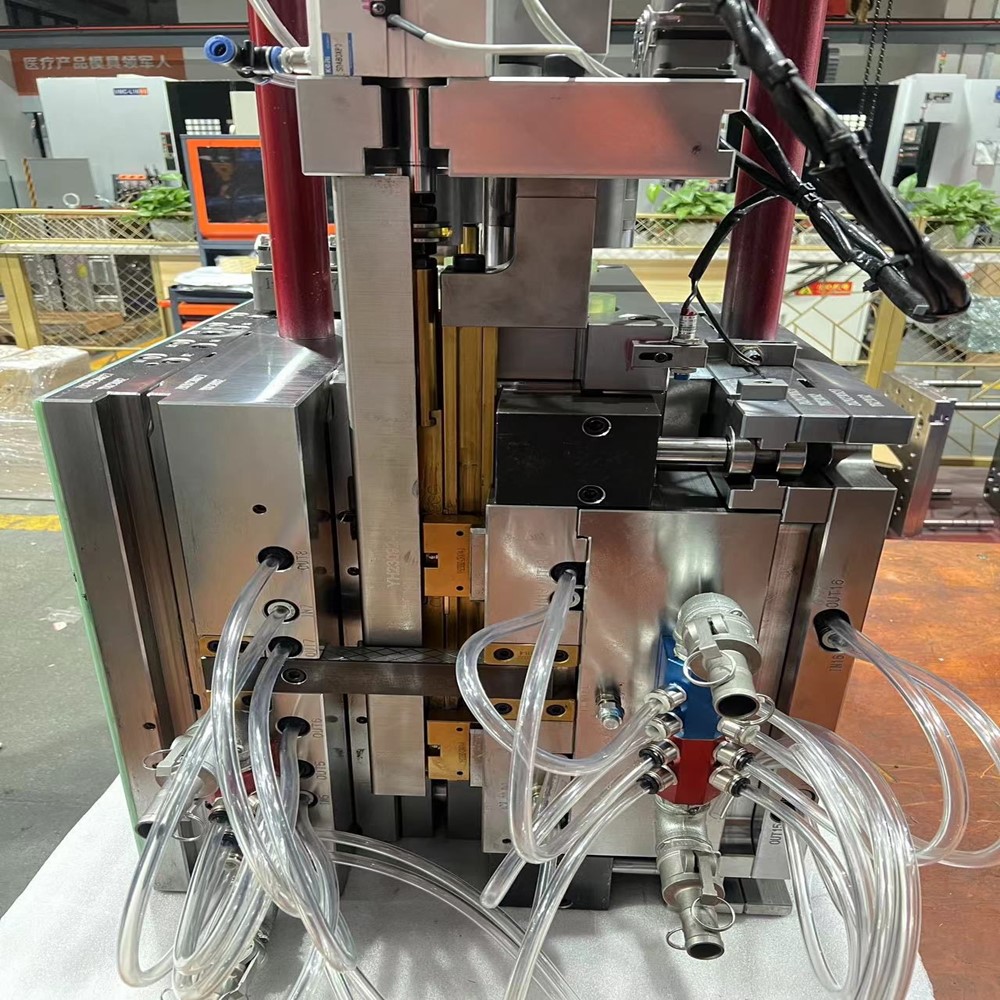
La esencia de los moldes de inyección de precisión de alta calidad radica en lograr una precisión de moldeo a nivel de micras y una estabilidad a largo plazo. Su fabricación requiere la integración de recursos técnicos multidisciplinares para cumplir con estrictos requisitos durante todo el proceso, desde el diseño hasta la producción en masa. A continuación se analizan los requisitos clave desde cinco dimensiones técnicas.
Se utiliza software de alta gama, como UG y AutoForm, para establecer modelos paramétricos, lo que permite la optimización colaborativa de la estructura del molde y los procesos de moldeo por inyección. Las piezas de acoplamiento críticas (p. ej., pilares guía y casquillos) deben tener tolerancias de espacio preestablecidas de 0,001 a 0,003 mm, y se realizan simulaciones de movimiento para verificar las acciones de apertura y cierre del molde sin interferencias.
Moldflow se utiliza para simular el llenado, el enfriamiento y la deformación de la masa fundida, prediciendo con precisión las posiciones de las líneas de soldadura y optimizando los diseños de las puertas. Para piezas de paredes delgadas (espesor de pared ≤ 0,5 mm), las simulaciones de velocidad de corte son necesarias para garantizar que el gradiente de velocidad de flujo se controle dentro del rango de 500-1000 s⁻¹.
Los componentes de la cavidad central están fabricados con aceros de alta gama, como el SSAB 8407 de Suecia o el Daido NAK80 de Japón, lo que garantiza un excelente rendimiento de pulido incluso cuando la dureza alcanza HRC48-52. Para moldear materiales corrosivos, se requiere acero inoxidable endurecido por precipitación 17-4PH tratado con H900.
Se emplea enfriamiento al vacío para garantizar la uniformidad de la dureza (desviación ≤ 1HRC) y se utiliza un tratamiento criogénico (-196 ℃) para eliminar la austenita retenida, controlando la deformación del molde dentro de 0,005 mm/m. Los componentes críticos deben someterse a nitruración para formar una capa endurecida de 5 a 10 μm con una dureza superficial ≥ HV1000.
Un grupo de centros de mecanizado de cinco ejes (precisión de posicionamiento ≤ 0,001 mm), máquinas cortadoras de alambre de alimentación lenta (tolerancia ±0,0005 mm) y máquinas rectificadoras de coordenadas están equipadas para lograr un mecanizado a nivel de espejo de cavidades complejas. Las microestructuras (p. ej., ranuras guía de 0,1 mm de ancho) requieren mecanizado por descarga eléctrica con una tasa de desgaste del electrodo controlada a ≤ 0,5%.
Se realiza un pulido espejo de nivel 12 para lograr una rugosidad de la superficie de la cavidad de Ra ≤ 0,02 μm, y se utiliza un pulido magnetorreológico para eliminar el daño subsuperficial. Para moldes de piezas ópticas, se requiere inspección por interferometría láser para garantizar la precisión de la forma de la superficie, valor PV ≤ 0,5 μm.
Las máquinas de medición de coordenadas Zeiss CONTURA (precisión de 0,5+L/500 μm) se utilizan para inspecciones de tamaño completo y están equipadas con escáneres láser para comparar nubes de puntos de superficies curvas complejas. Durante el moldeo de prueba, los sensores de presión de la cavidad se activan para registrar las fluctuaciones de presión en tiempo real durante la inyección (controladas dentro de ±2 bar).
El entorno de inspección debe tener temperatura controlada (20 ± 0,5 ℃), humedad controlada (50 % ± 5 %) y cumplir con los estándares antivibración ISO 10816-5 Clase 1 para evitar que las variaciones de temperatura en el campo afecten la precisión de la medición.
Se adopta un sistema industrial de Internet de las cosas para realizar la regulación en tiempo real de la temperatura del molde (±0,1 ℃) y la velocidad de inyección (±1 mm/s). Los algoritmos de IA optimizan la curva de presión de mantenimiento, garantizando una precisión de repetibilidad del peso ≤ 0,1%.
Se establece una base de datos para mecanizado, inspección y mantenimiento correspondiente a los ID de molde. El desgaste de la cavidad se inspecciona cada 5000 ciclos (desgaste máximo permitido de 0,002 mm) y se implementa un mantenimiento predictivo para evitar la degradación de la precisión.
La fabricación de moldes de inyección de precisión de alta calidad combina densidad técnica y experiencia en ingeniería. Requiere establecer un sistema técnico estandarizado basado en la inversión en hardware, para lograr en última instancia el objetivo principal de "primera prueba calificada y precisión estable durante un millón de ciclos".
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.