





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

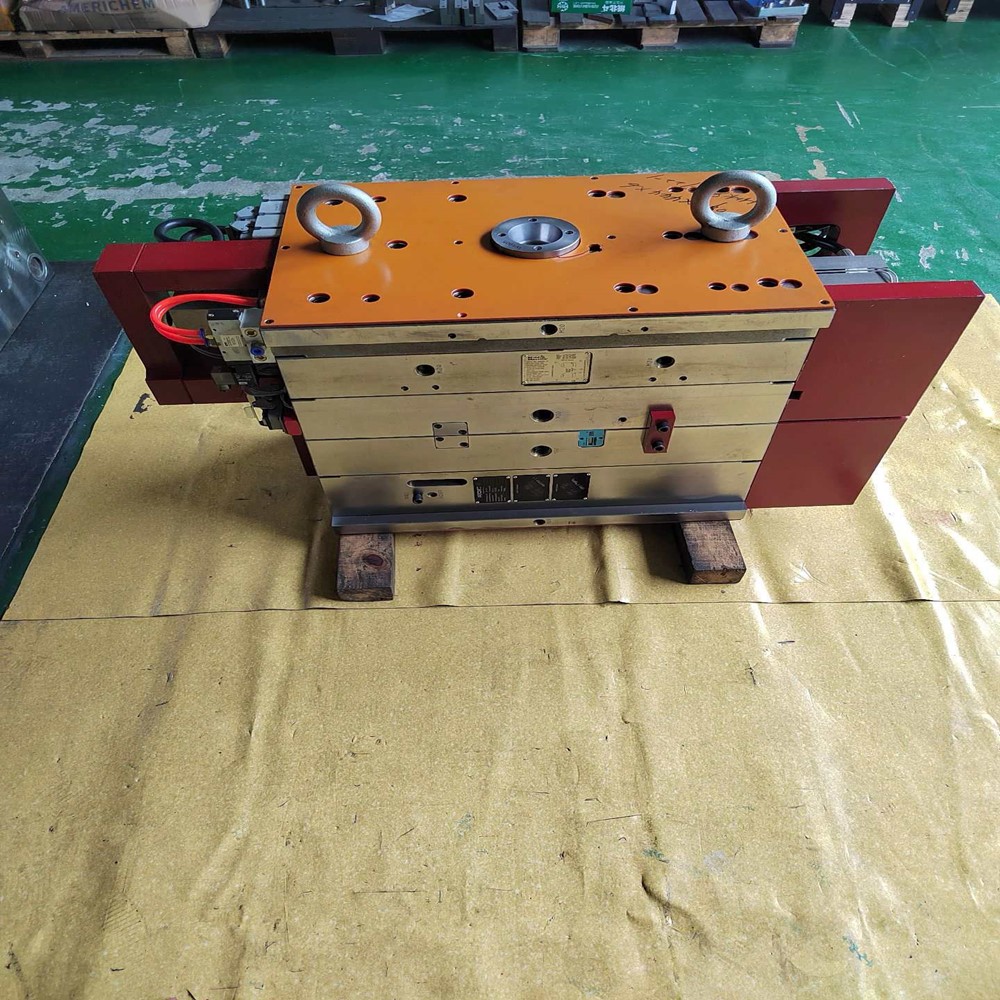
Los moldes inversos son una forma importante de moldes de inyección, caracterizados porque tanto el sistema de compuerta como el sistema de expulsión están ubicados en el lado fijo del molde. Esta estructura especial les confiere ventajas irremplazables en la producción de piezas plásticas específicas, especialmente adecuadas para productos con requisitos de apariencia extremadamente altos .
Los productos típicos adecuados incluyen:
• Carcasas A para portátiles : la superficie exterior debe permanecer intacta e impecable, sin permitir marcas de entrada. La entrada desde la parte posterior puede cumplir con los requisitos de apariencia de revestimientos tipo espejo o piel;
• Carcasas inferiores del monitor LCD : la superficie expuesta debe evitar marcas de puerta, y la estructura inversa garantiza la integridad visual a través de la puerta trasera;
• Pantallas de lámparas : Las piezas de plástico transparentes o translúcidas tienen requisitos estrictos en cuanto al acabado de la superficie. Invierta la puerta de los moldes desde la superficie no visible para evitar que el rendimiento óptico se vea afectado;
• Paneles de electrodomésticos de alta gama : como paneles de puertas de refrigeradores y paneles de control de lavadoras, cuyas superficies exteriores a menudo adoptan procesos de pintura o recubrimiento de película y necesitan eliminar las marcas de entrada.
Estos productos comparten la característica común de que sus superficies exteriores son visibles y tienen altos requisitos de calidad, sin permitir puertas en los laterales ni en el frente. En este momento, la estructura inversa con puerta trasera se convierte en la solución óptima. Sin embargo, cabe señalar que la estructura de los moldes inversos es más compleja que la de los moldes normales, y normalmente adoptan una combinación de "molde de dos placas + canal caliente". Los diseños de moldes de tres placas son factibles, pero aumentarán aún más la complejidad y, si se trata de una expulsión secundaria, la dificultad aumentará significativamente.
En el diseño de molde inverso, la elección de la forma del canal afecta directamente la calidad del producto y la eficiencia de la producción. Los siguientes son los parámetros de datos clave de los corredores comunes:
Tipo de corredor | Materiales adecuados | Rango de tamaño de sección transversal (mm) | Diámetro de la puerta (mm) | Grosor adecuado del producto (mm) | Escenarios de aplicación típicos |
Puerta de borde | PP, ABS, picosegundo | Ancho 3-10, Profundidad 0,5-2 | - | 1-5 | Áreas de borde no visibles de las carcasas A de las computadoras portátiles |
Puerta de pasador | PC, PMMA | Diámetro 0,8-3 | 0,8-3 | 0,8-4 | Zona central trasera de pantallas |
Puerta submarina | POM, Pensilvania | Diámetro 1,5-5 | 1.2-4 | 1.5-6 | Posiciones de las nervaduras de las carcasas inferiores del monitor |
Puerta directa | PE, PVC | Diámetro 4-12 | - | 3-10 | Parte trasera central de paneles de electrodomésticos de gran tamaño |
Puerta de canal caliente | Plásticos de ingeniería | Dependiendo del modelo de boquilla caliente | 1,0-5,0 | 0,5-8 | Piezas de apariencia de alta precisión (por ejemplo, carcasas de teléfonos móviles) |
Nota: Las compuertas de canal caliente deben estar equipadas con un sistema de control de temperatura y la fluctuación de temperatura debe controlarse dentro de ±2 ℃ para evitar halos circulares en la compuerta.
Los moldes inversos básicamente adoptan sistemas de compuerta de canal caliente . Si se utilizan canales fríos, el uso de una compuerta de bebedero grande en el casquillo del bebedero puede simplificar la estructura; sin embargo, el diseño de moldes de tres placas con puertas de pasador finas generará dificultades a la hora de retirar los canales, y cuantas más puertas de pasador haya y cuanto más largas sean las guías, más prominente será el problema. Por ejemplo, un molde de carcasa A para computadora portátil utiliza compuertas de 6 pasadores y, debido a que la longitud total del canal excede los 500 mm, se requiere una limpieza manual del molde después de cada producción, lo que reduce la eficiencia en un 30 %.
El poder de expulsión de los moldes inversos suele ser proporcionado por cilindros de aceite . Dado que el lado de expulsión está ubicado en el molde fijo, las máquinas de inyección comunes no pueden lograr la acción de expulsión en el lado de la placa del molde fijo. Al diseñar, es necesario calcular el empuje del cilindro de aceite: Empuje de un solo cilindro de aceite (kN) = Área proyectada de la pieza de plástico (cm²) × 4-6 (factor de seguridad). Por ejemplo, una pieza de plástico de 500 cm² necesita entre 2 y 3 cilindros de aceite de 50 kN.
Es probable que se produzcan halos circulares en la superficie exterior directamente opuesta a la compuerta , principalmente debido al enfriamiento desigual del molde causado por la alta temperatura en la compuerta del bebedero. Las soluciones incluyen:
• Establecer un canal de agua de refrigeración anular alrededor de la boquilla caliente con un diámetro de 8-10 mm y un caudal de agua ≥1,5 m/s;
• Usar inserciones de cobre berilio en la parte de contacto entre la boquilla caliente y el molde para mejorar la conductividad térmica;
• Controlar la diferencia de temperatura entre la boquilla caliente y la masa fundida dentro de 10 ℃.
En un caso determinado, la tasa de defectos del halo de un molde de carcasa inferior de un monitor se redujo del 15 % al 0,5 % optimizando el canal de agua de refrigeración.
Aunque los moldes inversos pueden satisfacer las necesidades de piezas con apariencia de alta gama, no se pueden ignorar los desafíos que plantea la complejidad estructural:
• La estructura de molde inverso de tres placas necesita agregar una placa extractora en el lado fijo del molde, lo que da como resultado un aumento del 20% al 30% en el espesor del molde;
• El diseño de expulsión secundaria debe combinarse con un elevador y un mecanismo de articulación de la placa superior, extendiendo el ciclo de depuración en un 50%;
• El costo de mantenimiento del sistema de canal caliente es entre un 30% y un 40% mayor que el de los moldes normales.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.