





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

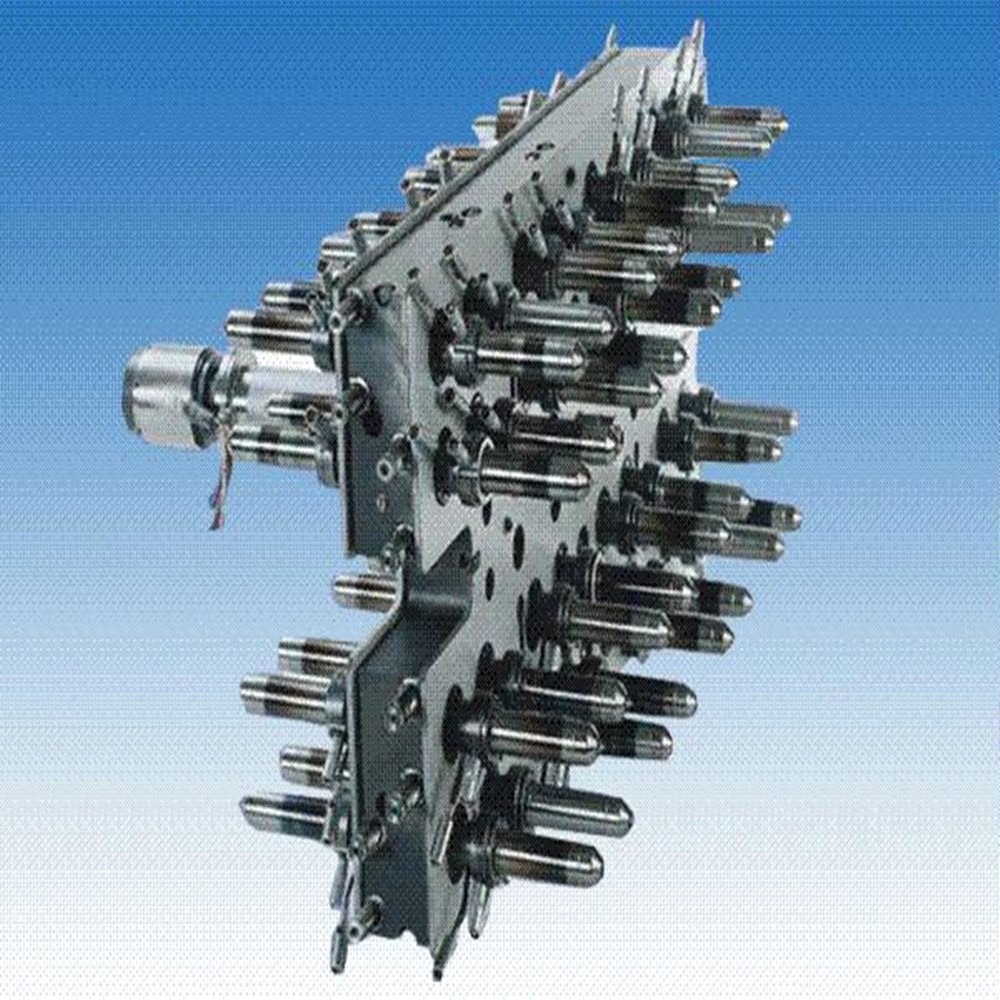
En el campo de la conformación de moldes por inyección, la tecnología de canal caliente se ha convertido en un pilar importante de la fabricación moderna con sus ventajas de alta eficiencia y precisión. Sin embargo, toda tecnología tiene dos caras. Una comprensión profunda de las deficiencias de los canales calientes no solo ayuda a las empresas a evitar riesgos, sino que también permite la selección científica del sistema en aplicaciones prácticas, lo que permite que esta tecnología avanzada satisfaga verdaderamente las necesidades de producción.
El umbral de coste de los moldes de canal caliente es el factor principal que restringe su popularización. Los componentes centrales de los sistemas de canal caliente, como las boquillas calientes y las placas colectoras, deben estar fabricados de acero especial resistente a altas temperaturas y a la corrosión y equipados con componentes de control de temperatura de precisión. El coste de un único conjunto de sistemas suele ser entre un 30 % y un 50 % mayor que el de los moldes de canal frío tradicionales. Para la producción de lotes pequeños con una producción anual de menos de 100.000 piezas, el costo del molde asignado a cada producto aumentará significativamente, lo que es económicamente menos favorable que los moldes de canal frío. Esta es también la razón principal por la que muchas pequeñas y medianas empresas en los países en desarrollo dudan acerca de la tecnología de canales calientes: con fondos limitados, los canales fríos con mayor rendimiento de costos siguen siendo una opción más práctica.
Los elevados requisitos de los procesos de fabricación imponen barreras técnicas a los moldes de canal caliente. La precisión del ensamblaje entre el sistema de canal caliente y el molde debe controlarse dentro de 0,01 mm; de lo contrario, se producirán problemas fatales como fugas de material fundido y distribución desigual de la temperatura. Esto requiere que los fabricantes estén equipados con equipos avanzados, como centros de mecanizado de cinco ejes y máquinas formadoras de electroerosión de alta precisión, y también deben dominar la tecnología de adaptación de expansión térmica entre el canal caliente y la base del molde. Cierta empresa de autopartes tuvo una vez un problema de carbonización del plástico fundido en la producción debido al espacio excesivo entre la placa del colector y la plantilla, lo que no solo desechó el molde por valor de cientos de miles de yuanes sino que también retrasó el progreso de toda la línea de producción.
La complejidad de la operación y el mantenimiento plantea desafíos a la gestión de la producción. La precisión del control de temperatura del sistema de canal caliente debe mantenerse dentro de ±1 ℃, y cualquier error en la configuración de parámetros puede provocar el bloqueo de la puerta o su quemado. Un nuevo empleado de una fábrica de productos electrónicos aumentó por error la temperatura de la boquilla caliente en 50 ℃, lo que provocó la degradación de los plásticos de ingeniería en el canal. Se necesitaron tres días completos para reparar la falla, lo que provocó pérdidas económicas directas de más de 200.000 yuanes. Además, el mantenimiento de los componentes del canal caliente requiere técnicos profesionales y el sensor de temperatura debe recalibrarse al reemplazar la boquilla caliente, lo que prolonga el tiempo de inactividad del equipo.
En el conformado de moldes por inyección, la selección de un sistema de canal caliente adecuado debe considerarse de manera integral desde tres aspectos: características del producto, escala de producción y capacidades técnicas. Para piezas de precisión con un volumen de producción de más de 500.000 piezas y estructuras complejas (como carcasas de teléfonos móviles y jeringas médicas), incluso si la inversión inicial es alta, los beneficios a largo plazo de los canales calientes siguen siendo significativos; mientras que para piezas de plástico de bajo valor con formas simples (como tapas de botellas y cajas de cartón), los moldes de canal frío son más ventajosos.
La elección entre boquillas calientes abiertas y de válvula afecta directamente a la calidad del producto. Los canales calientes abiertos son adecuados para piezas de plástico de paredes delgadas y de gran superficie, con pequeñas marcas de entrada, lo que los hace adecuados para productos con altos requisitos de apariencia; Los canales calientes tipo válvula controlan el interruptor de la compuerta a través de pasadores de válvula mecánica, lo que puede evitar eficazmente el trefilado y el babeo del alambre de la compuerta, y son especialmente adecuados para plásticos de ingeniería con poca fluidez (como POM y PC). En moldes de múltiples cavidades, los sistemas tipo válvula también pueden lograr un llenado equilibrado de cada cavidad mediante el control de sincronización, que está fuera del alcance de los sistemas abiertos.
El diseño de la placa colectora debe coincidir con el diseño del sistema de compuerta del producto. Las placas colectoras circulares son adecuadas para cavidades distribuidas simétricamente, mientras que las placas colectoras rectangulares pueden adaptarse a disposiciones complejas de múltiples cavidades. Una empresa de electrodomésticos que producía aspas de ventiladores de aire acondicionado tenía defectos de llenado insuficiente debido al pequeño diámetro de la placa del colector, lo que provocó una pérdida excesiva de presión de fusión. Finalmente, el problema se resolvió aumentando el área de la sección transversal del corredor y optimizando la disposición de los serpentines de calentamiento. Además, la capacidad calorífica de la placa del colector debe coincidir con el volumen de inyección para evitar el enfriamiento y la solidificación de la masa fundida frontal.
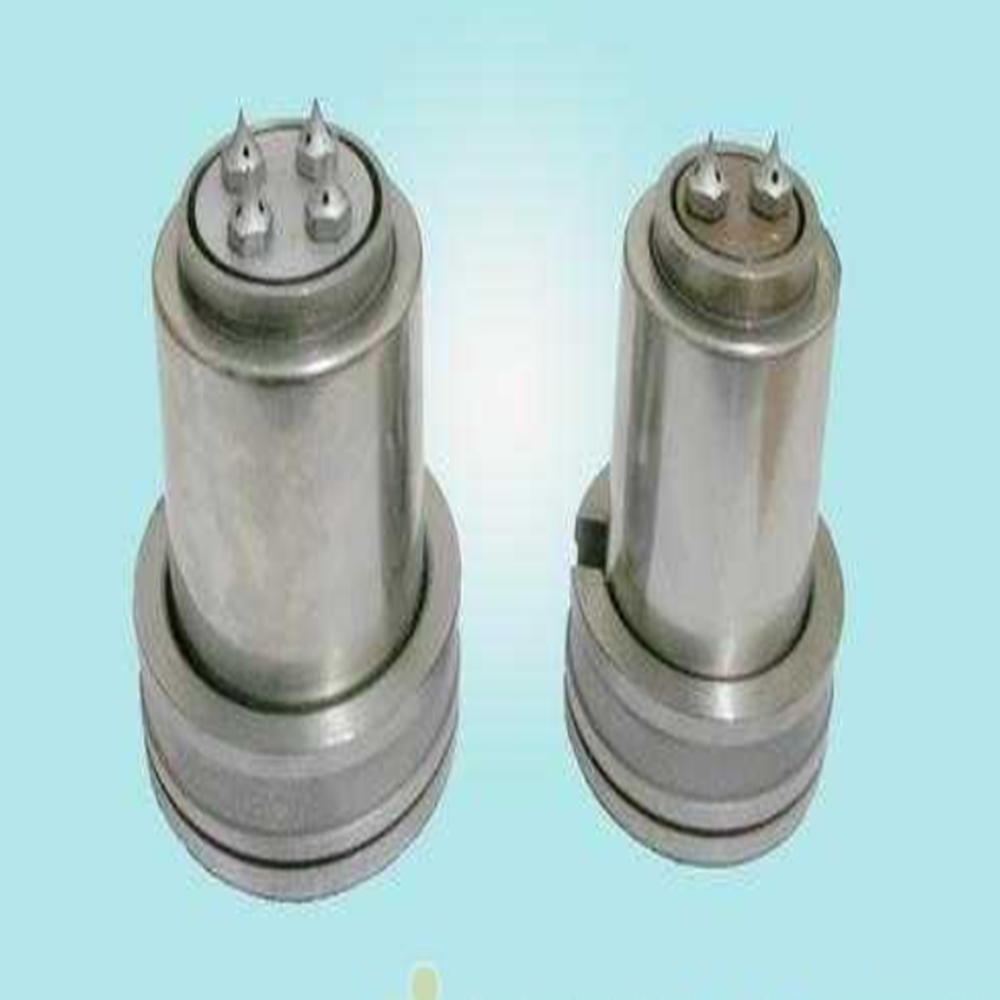
La configuración del sistema de control de temperatura debe seguir el principio de "suficientemente bueno". Para materiales comunes como PP y PE, el control de temperatura de 4 a 6 zonas puede satisfacer las necesidades; mientras que para procesar plásticos especiales de alta temperatura como PEEK, se requieren más de 12 zonas de control de temperatura de precisión, y cada zona de calentamiento debe estar equipada con un termopar independiente y un dispositivo de seguridad. Una empresa aeroespacial adoptó una caja de control de temperatura con función de autoajuste PID para garantizar la calidad de formación de piezas de poliimida, controlando la fluctuación de temperatura del canal dentro de ±0,5 ℃. Aunque el costo del equipo aumentó un 20%, la tasa de calificación del producto aumentó del 75% al 99%.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.