





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

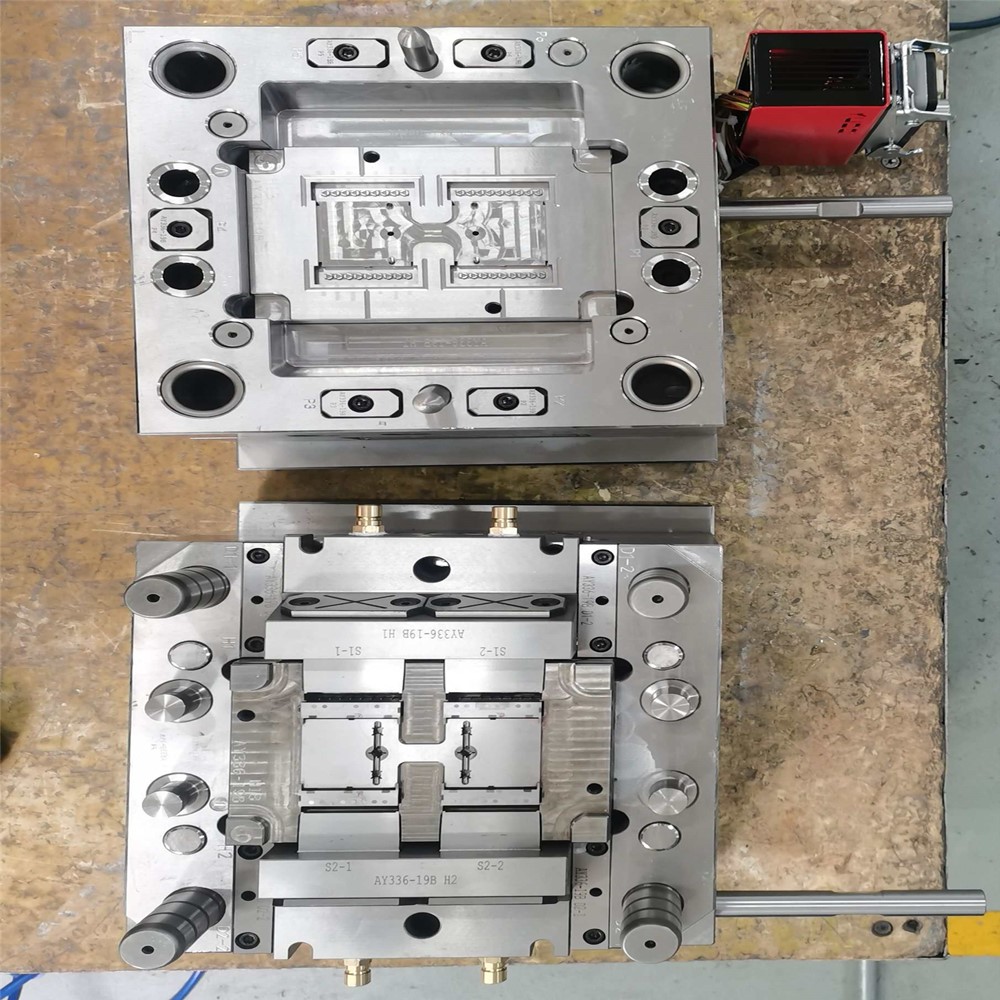
Quienes trabajan en la industria del moldeo por inyección saben que un molde de alta calidad a menudo puede ser más caro que la propia máquina de moldeo por inyección. En comparación con otros moldes, los moldes de inyección tienen una estructura más compleja y precisa, lo que implica mayores requisitos de operación y mantenimiento. Por lo tanto, en todo el proceso de producción de moldeo por inyección, el uso correcto y el mantenimiento cuidadoso son de gran importancia para mantener la producción normal de las empresas de moldeo por inyección y mejorar su eficiencia. Se proporcionan las siguientes 15 sugerencias como referencia:
Artículo de inspección | Requisitos de parámetros clave | Consecuencias del desajuste |
Especificaciones de la máquina de inyección. | El volumen máximo de inyección, la distancia efectiva entre las barras de unión, las dimensiones de montaje del molde en la platina, el espesor máximo/mínimo del molde, la carrera de la platina, etc., deben coincidir con el molde. | Una máquina de tamaño insuficiente no puede satisfacer las necesidades de producción, mientras que una de gran tamaño desperdicia energía y puede dañar el molde o la platina debido a una fuerza de sujeción inadecuada. |
Parámetros del proceso | La fuerza de sujeción, la presión de inyección, la velocidad de inyección y la temperatura del molde deben establecerse de manera razonable | Los parámetros excesivamente altos pueden acelerar el desgaste del molde y reducir la vida útil; Los parámetros excesivamente bajos afectan la calidad del producto. |
Puntos de operación : Antes de su uso, es necesario verificar la coincidencia entre los parámetros de la máquina de inyección y los requisitos del molde, elemento por elemento. Las condiciones del proceso deben establecerse con referencia a los estándares de diseño de moldes para evitar daños al molde debido a parámetros anormales.
1. Inspección de la operación del molde vacío : después de instalar el molde, primero realice una operación del molde vacío para observar si todos los componentes se mueven con flexibilidad (por ejemplo, si las carreras de expulsión y apertura/cierre del molde están en su lugar), si las superficies de separación encajan bien y si los tornillos de la placa de presión están apretados.
2. Confirmación de limpieza de la cavidad : Antes de cada sujeción del molde, se debe limpiar la cavidad para garantizar que no haya productos residuales ni objetos extraños. Se prohíben las herramientas duras durante la limpieza para evitar rayar la superficie de la cavidad.
3. Reinicie la inspección después de un apagado temporal : antes de arrancar la máquina, confirme que el límite deslizante no se haya desplazado. Sólo después de confirmar que no hay anomalías se puede sujetar el molde para evitar daños al molde debido a la desalineación de los componentes.
4. Manejo de anomalías : si el molde hace ruidos anormales o tiene otras anomalías durante la producción, detenga la máquina inmediatamente para su inspección. El personal de mantenimiento debe realizar inspecciones de patrulla periódicas y manejar situaciones anormales de manera oportuna.
1. Gestión de la temperatura : el molde debe funcionar dentro del rango de temperatura normal para evitar afectar su vida útil debido a una temperatura del molde excesivamente alta o baja (por ejemplo, la temperatura alta puede reducir fácilmente el rendimiento de los materiales del molde y la temperatura baja puede causar defectos en el moldeo).
2. Lubricación de componentes deslizantes : los componentes deslizantes, como pilares guía, pasadores de retorno, varillas de empuje y núcleos, deben inspeccionarse, limpiarse y lubricarse periódicamente. En verano con altas temperaturas, lubrique al menos dos veces por turno para evitar que los componentes se atasquen debido a la tensión.
• Tratamiento de cavidades de alta precisión : Para cavidades con una rugosidad superficial Ra ≤ 0,2 μm, está estrictamente prohibido limpiar con las manos o con hilo de algodón. Utilice aire comprimido para soplar o limpie suavemente con servilletas de alta calidad o algodón desengrasado humedecido en alcohol.
• Limpieza regular : durante el proceso de moldeo, los compuestos de bajo peso molecular descompuestos de los plásticos pueden corroer la cavidad y provocar que la superficie se vuelva opaca. Es necesario limpiar regularmente con preparaciones de alcohol o cetonas y secarlas a tiempo.
Duración del apagado | Medidas de protección |
Apagado temporal (<24h) | Cerrar el molde para evitar la exposición de cavidades y núcleos; Rocíe aceite antioxidante o agente desmoldante en ambientes húmedos. |
Parada de larga duración (>24h) | Rocíe aceite antioxidante sobre las superficies de las cavidades y núcleos; Retire el agua de los canales de refrigeración e inyecte una pequeña cantidad de aceite de motor para prevenir la oxidación. |
Almacenamiento del molde después de retirarlo de la máquina. | Aplicar agente antioxidante, entregarlo al personal de mantenimiento con muestras calificadas y una lista de uso (registrando la cantidad de producción y el estado del molde); almacenar en el almacén |
Gestión del almacén de moldes : Debe ser gestionado por una persona dedicada, con ficheros establecidos (se recomienda gestión informática). El almacén debe estar bien ventilado con una humedad ≤ 70%. Los moldes deben almacenarse en estantes, marcados con el estado de mantenimiento o reparación.
1. Mantenimiento del sistema auxiliar :
◦ Sistemas de calentamiento y control de moldes de canal caliente: después de cada ciclo de producción, utilice un óhmetro para detectar calentadores y termopares para garantizar que sean consistentes con los parámetros de los datos técnicos; Pruebe el circuito de control a través de un amperímetro.
◦ Cilindros hidráulicos de extracción de núcleos: Drene el aceite hidráulico y selle las boquillas de aceite para evitar fugas de aceite durante el almacenamiento y transporte.
1. Gestión de entrega : además de entregar los registros de producción y proceso, se debe describir en detalle el estado de uso del molde para garantizar la trazabilidad de los problemas.
La vida útil y el rendimiento de los moldes de inyección dependen de operaciones diarias estandarizadas y medidas de mantenimiento sistemáticas. Las 15 recomendaciones anteriores cubren todo el proceso, desde la combinación de equipos hasta la gestión del almacenamiento. Las empresas deben implementarlos estrictamente en combinación con las condiciones de producción reales para extender la vida útil del molde, reducir los costos de producción y estabilizar la calidad del producto.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.