





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

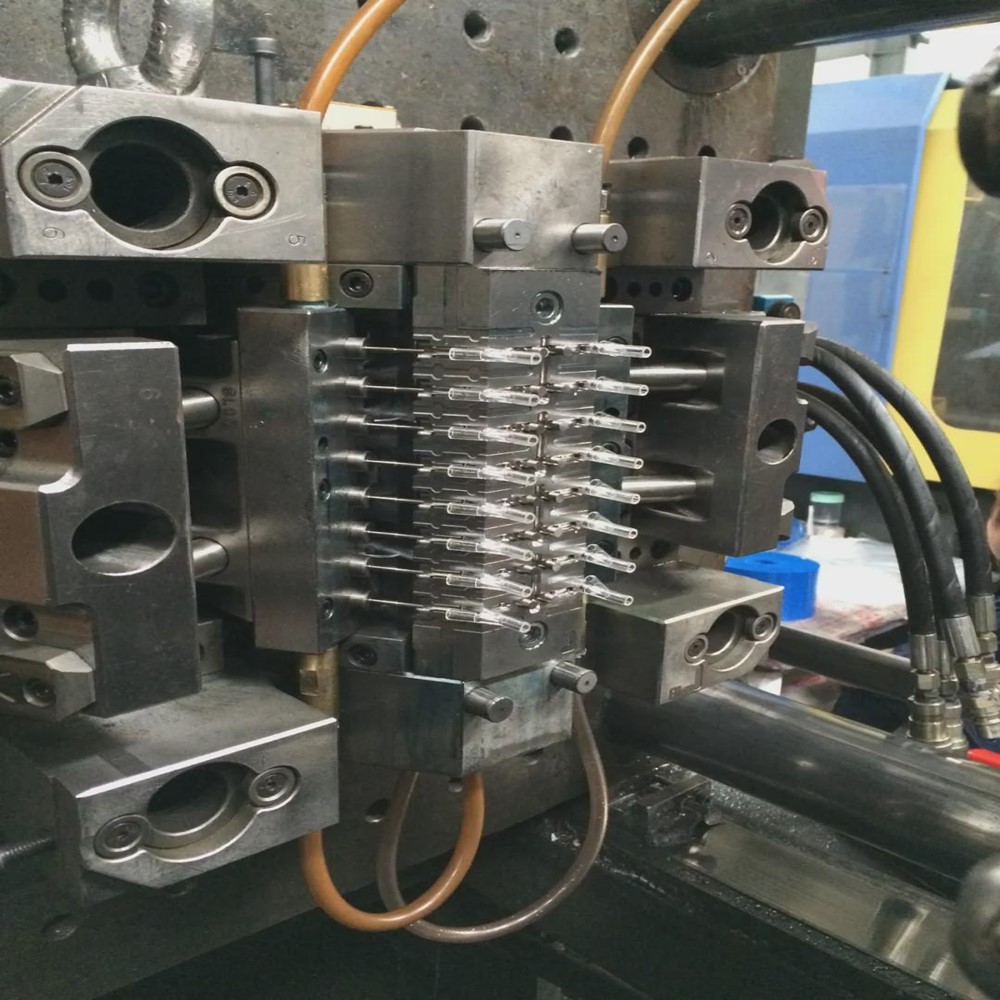
1.1 Estandarizar las operaciones de mantenimiento de moldes, garantizar la producción normal de moldes, reducir fallas y problemas de calidad y extender la vida útil de los moldes.
2.1 Este sistema se aplica a todos los moldes producidos en masa en el departamento de moldeo por inyección de la empresa.
Se llevará a cabo de acuerdo con los elementos especificados en el "Formulario de registro de mantenimiento diario de moldes del Departamento de moldeo por inyección" y se registrará fielmente después del mantenimiento del turno de la mañana. Los contenidos específicos son los siguientes:
Artículo de mantenimiento | Puntos de operación | Precauciones |
Limpieza de superficies | Revisar la superficie de los moldes macho y hembra, eliminar residuos y suciedad. | Limpiar con un paño de algodón limpio para evitar rayar la superficie del molde. |
Inspección de componentes | Compruebe si los resortes, los pasadores expulsores y los controles deslizantes funcionan normalmente; observar posibles peligros | Detenga la máquina inmediatamente si se encuentran anomalías. |
Vías navegables y lubricación | Confirme que el agua de refrigeración no esté obstruida; aplique mantequilla a las piezas móviles, como pasadores expulsores, deslizadores, pilares guía y manguitos guía. | Utilice una cantidad adecuada de grasa lubricante para evitar un desbordamiento excesivo. |
Verificación de producción | Después del mantenimiento, reanude la producción y compárela con muestras de más de 3 moldes consecutivos para confirmar que el estado del producto es bueno. | Si hay una desviación, verifique el estado del molde antes de la reproducción. |
Tonelaje del equipo | Ciclo de mantenimiento (moldes de producción) | Contenido básico de mantenimiento |
100T-150T | Cada 30.000 moldes | 1. Limpie el entorno circundante antes del desmontaje para evitar una mala instalación o la falta de instalación de herramientas y accesorios;2. Marque los números de inserción antes del desmontaje para evitar confusiones;3. Limpie la superficie de separación y las ranuras de escape y agregue escape a las piezas atrapadas en gas;4. Compruebe si los resortes, los pasadores expulsores y los controles deslizantes están atascados, quemados o rotos y repárelos a tiempo;5. Limpie la suciedad en los canales de agua de refrigeración para garantizar un flujo suave;6. Aplique mantequilla a las piezas móviles (lo suficiente para sentir que están lubricadas con la mano) |
210T-350T | Cada 20.000 moldes | Igual que arriba |
450T-560T | Cada 10.000 moldes | Igual que arriba |
650T-850T | Cada 8.000 moldes | Igual que arriba |
1000T | Cada 5.000 moldes | Igual que arriba |
Requisitos de operación especiales :
• Al retirar la parte interior de la cavidad, está prohibido golpear con objetos duros; Se debe utilizar una varilla de goma como almohadilla para superficies arenadas.
• Después del desmontaje, se debe registrar el estado de cada componente uno por uno para garantizar un buen desempeño durante el reensamblaje.
Artículo de mantenimiento | Estándares de operación |
Tratamiento de prevención de óxido | Pintar el lado exterior del molde y marcar el número, manteniendo la superficie libre de polvo; Después de desoxidar la superficie de las plantillas móviles y fijas, rociar agente antioxidante o aplicar mantequilla. |
Especificaciones de almacenamiento | Cierra bien los moldes macho y hembra con el número hacia afuera; guárdelo en estantes, colóquelo de manera estable para evitar que entre sacudidas y polvo en la cavidad |
6.1 Protección de seguridad: Deberá usar equipo de protección laboral durante el mantenimiento. Utilice una grúa para manipular objetos pesados; Está estrictamente prohibido levantar moldes o accesorios con la mano para evitar lesiones físicas.
6.2 Puntos de prevención de oxidación: Cuando se apaga la máquina o se desmonta el molde, seque bien el agua en el canal de agua; rocíe agente antioxidante sobre la superficie de la cavidad.
6.3 Control de Lubricación: Una cantidad adecuada de aceite lubricante es suficiente; Una cantidad excesiva puede causar contaminación del producto o afectar la precisión del molde.
Para evitar retrasos en la reparación del molde debido al aplastamiento del molde, las máquinas de moldeo por inyección deben estar equipadas con un monitor de molde (también conocido como protector de molde u ojo electrónico), cuyas funciones principales son las siguientes:
Categoría de función | Contenido de detección específico |
Detección de pre-sujeción | Confirme la cavidad, el núcleo y los residuos del producto para evitar el aplastamiento causado por los residuos. |
Monitoreo en moldeo | Detectar la posición de colocación de los insertos, confirmar la posición de los controles deslizantes y el retorno del eyector, identificar la inserción incorrecta del inserto |
Verificación de posproducción | Detecte una caída deficiente del producto después de la expulsión, confirme una expulsión insuficiente o rotura, detecte material faltante o rebabas en el producto. |
Control de calidad de lotes | Detecte productos faltantes de múltiples cavidades, verifique la correcta mezcla de colores para productos multicolores, evite la aparición continua de productos defectuosos |
Mediante la supervisión y el control en tiempo real del monitor de moldes, se pueden proteger eficazmente los moldes de alto valor y se puede reducir el riesgo de aplastamiento del molde y los costos de mantenimiento.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.