





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Requisitos de mecanizado de precisión para piezas mecánicas: análisis del procesamiento integral de moldes de inyección
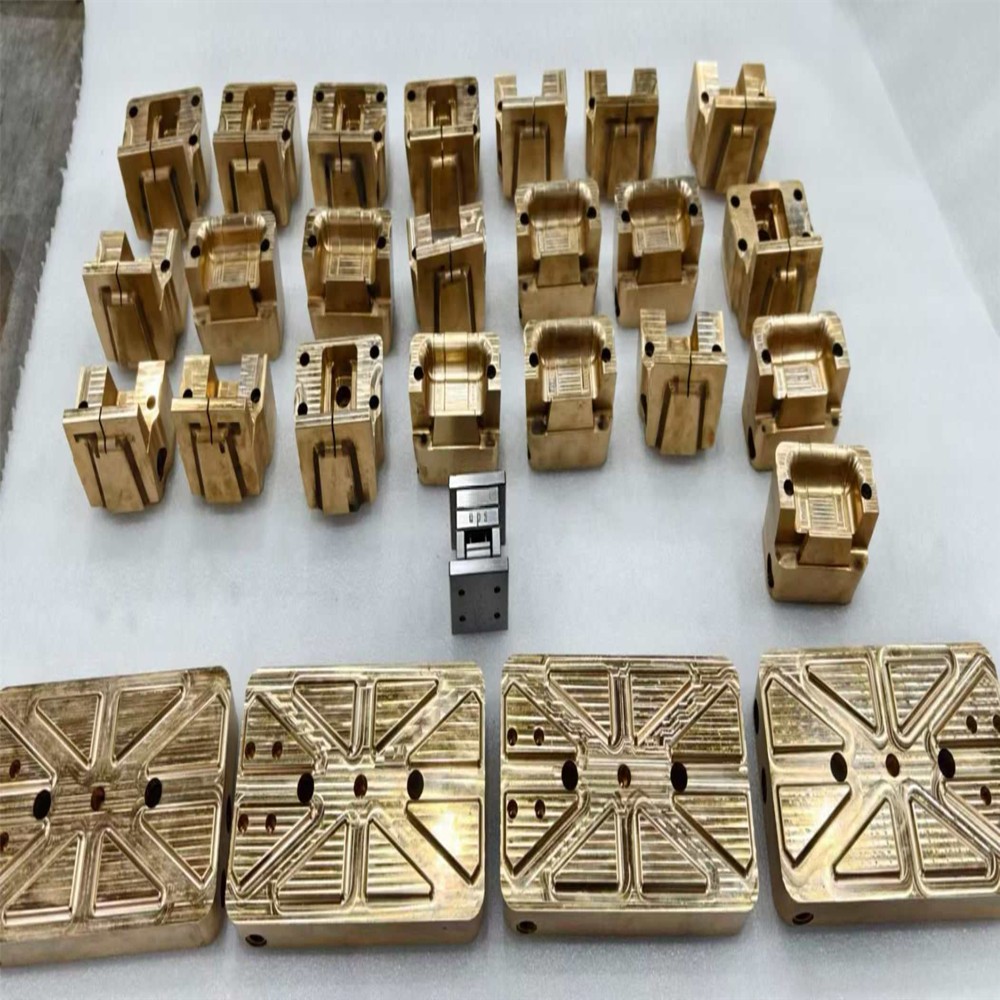
En la fabricación moderna, la precisión del mecanizado de piezas mecánicas es un factor fundamental que determina el rendimiento, la confiabilidad y la vida útil del producto. Especialmente en el campo del procesamiento de moldes de inyección, las piezas de alta precisión impactan directamente la calidad del moldeo y la eficiencia de producción de los moldes. Este artículo comienza con los requisitos básicos de precisión del mecanizado de piezas de precisión, combina las ventajas de los servicios integrales de procesamiento de moldes de inyección y analiza cómo lograr objetivos de mecanizado de alta precisión mediante el control total del proceso.
1. Precisión dimensional: control de tolerancia a nivel de micras
El requisito de precisión dimensional para piezas de precisión normalmente alcanza el nivel de micras (μm). Por ejemplo, la tolerancia dimensional de núcleos y cavidades en moldes de inyección debe controlarse entre ±0,001 y ±0,01 mm para garantizar la consistencia dimensional de los productos plásticos. Durante el mecanizado, se utilizan equipos de alta precisión, como tornos CNC, rectificadoras y mecanizado por descarga eléctrica de alambre de alimentación lenta (WEDM), combinados con un entorno de procesamiento de temperatura constante (fluctuación de temperatura ≤±1°C) para reducir el impacto de la deformación térmica en la precisión dimensional. El enlace de inspección se basa en máquinas de medición de coordenadas (CMM) para el escaneo de dimensiones completas para garantizar que cada dimensión crítica cumpla con los dibujos de diseño.
2. Precisión de forma y posición: restauración perfecta de características geométricas
La precisión de la forma (como redondez, planitud, rectitud) y la precisión de la posición (como coaxialidad, perpendicularidad, paralelismo) son indicadores importantes para las piezas de precisión. Por ejemplo, la coaxialidad de los pilares guía y los casquillos en los moldes de inyección debe ser ≤0,005 mm para garantizar una apertura y cierre suaves del molde; la planitud de las superficies de separación debe ser ≤0,002 mm para evitar rebabas durante el moldeo por inyección. Durante el mecanizado, se adopta la tecnología de compensación dinámica de errores de las máquinas herramienta de alta precisión, combinada con interferómetros láser para calibrar la precisión del equipo, asegurando que las características geométricas coincidan completamente con el modelo de diseño.
3. Precisión del acabado superficial: control de rugosidad a nivel nanométrico
La rugosidad de la superficie de las piezas afecta directamente el rendimiento del desmolde del molde y la apariencia del producto. La superficie de la cavidad de los moldes de inyección generalmente requiere un valor de rugosidad de Ra≤0,1μm, que se logra mediante esmerilado óptico, pulido de ultraprecisión o mecanizado fino por descarga eléctrica (EDM). Los defectos de la superficie, como rayones, rebabas y capas de óxido, pueden causar defectos en la superficie de los productos plásticos, por lo que es necesaria una inspección posterior al mecanizado mediante microscopios y una limpieza ultrasónica para garantizar que la calidad de la superficie alcance los estándares similares a los de un espejo.
1. Integración de proceso completo: control de circuito cerrado de diseño-mecanizado-inspección
El modelo de servicio integral integra diseño CAD/CAM, mecanizado CNC, tratamiento térmico, tratamiento de superficies e inspección de precisión para evitar errores de transmisión de precisión en el procesamiento segmentado tradicional. Por ejemplo, los parámetros del proceso de mecanizado (como las trayectorias de las herramientas y los márgenes de corte) se incorporan durante la etapa de diseño del molde. Los datos de la máquina (velocidad del husillo, velocidad de avance) se recopilan en tiempo real durante el mecanizado, y los resultados de la inspección se envían automáticamente al programa de mecanizado para su compensación, formando un sistema de control de circuito cerrado de "diseño-fabricación-inspección".
2. Colaboración tecnológica multidisciplinaria: combinación óptima de materiales y procesos
Centrándose en las características de diferentes materiales (como acero preendurecido, acero de tungsteno, aleación de aluminio), los servicios integrales pueden personalizar soluciones de mecanizado exclusivas. Por ejemplo, cuando se procesa acero para moldes de alta dureza (HRC50+), se combina WEDM lento (precisión ±0,002 mm) con rectificado criogénico para evitar la deformación por tratamiento térmico. Para moldes de piezas transparentes, el pulido a nivel nanométrico (Ra≤0,05μm) mejora el acabado de la superficie, asegurando una transmitancia de luz del producto plástico ≥95%.
3. Programación eficiente de recursos: acortamiento de ciclos y optimización de costos
Los servicios integrales logran el procesamiento paralelo de múltiples operaciones a través de recursos de equipos centralizados (como centros de mecanizado de 5 ejes, rectificadoras de coordenadas, máquinas de marcado láser) y equipos técnicos profesionales. Tomando como ejemplo el mecanizado de núcleos de moldes de inyección, el procesamiento segmentado tradicional tarda entre 7 y 10 días, mientras que los servicios integrales pueden comprimir el ciclo a entre 3 y 5 días mediante la integración del proceso. La inspección automatizada (como los robots equipados con CMM) reduce los errores de intervención humana, logrando una reducción integral de costos del 20 % al 30 %.
En campos como el de piezas de automóviles, dispositivos médicos y electrónica de consumo, los requisitos de precisión para el mecanizado de piezas mecánicas siguen aumentando con la miniaturización y la complejización de los productos. Por ejemplo, la aguja de válvula de un molde de jeringa médica tiene un diámetro de sólo 0,3 mm, lo que requiere una redondez ≤0,001 mm; Los moldes de microinyección para piezas de comunicación 5G alcanzan una precisión de ±0,0005 mm. En el futuro, con la aplicación de algoritmos de IA en la optimización de los parámetros de mecanizado y la popularización de la inspección automatizada robótica, los servicios integrales se actualizarán aún más hacia "inteligencia y operación no tripulada", logrando un salto del nivel micrométrico al nivel submicrónico.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.