





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

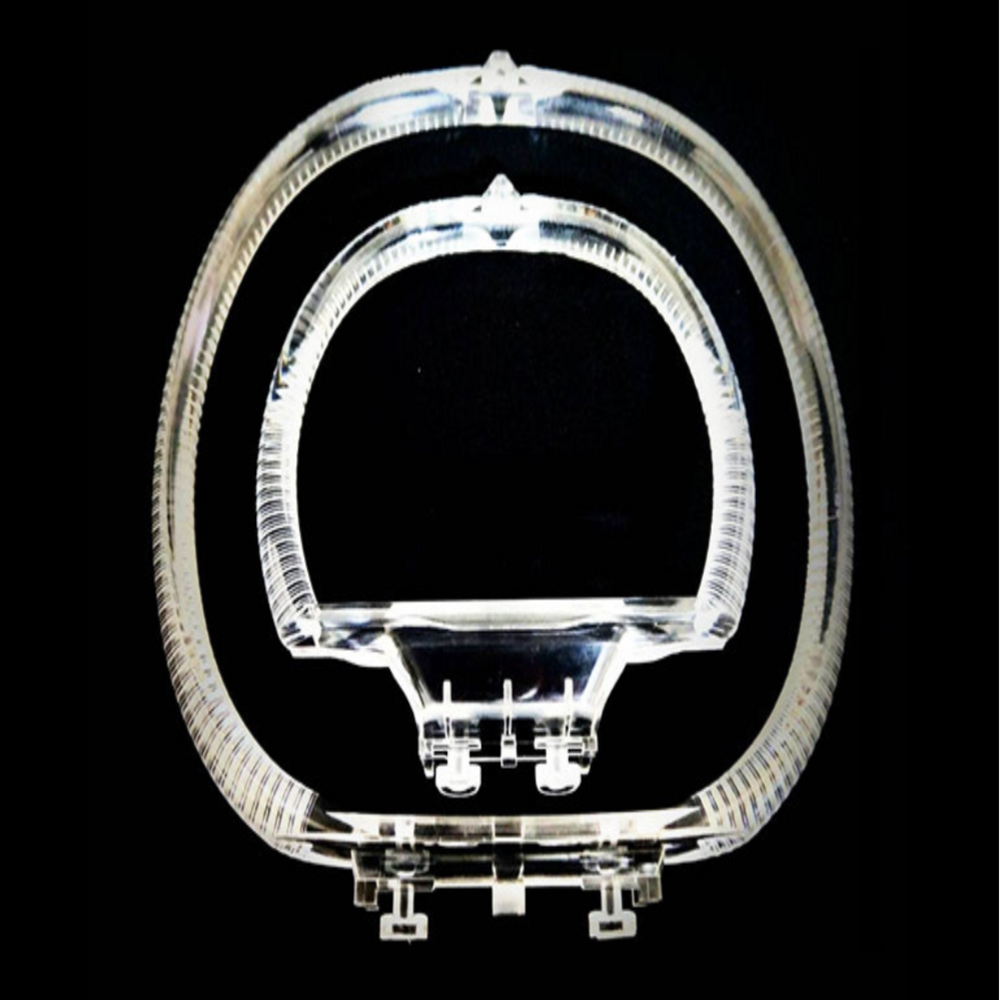
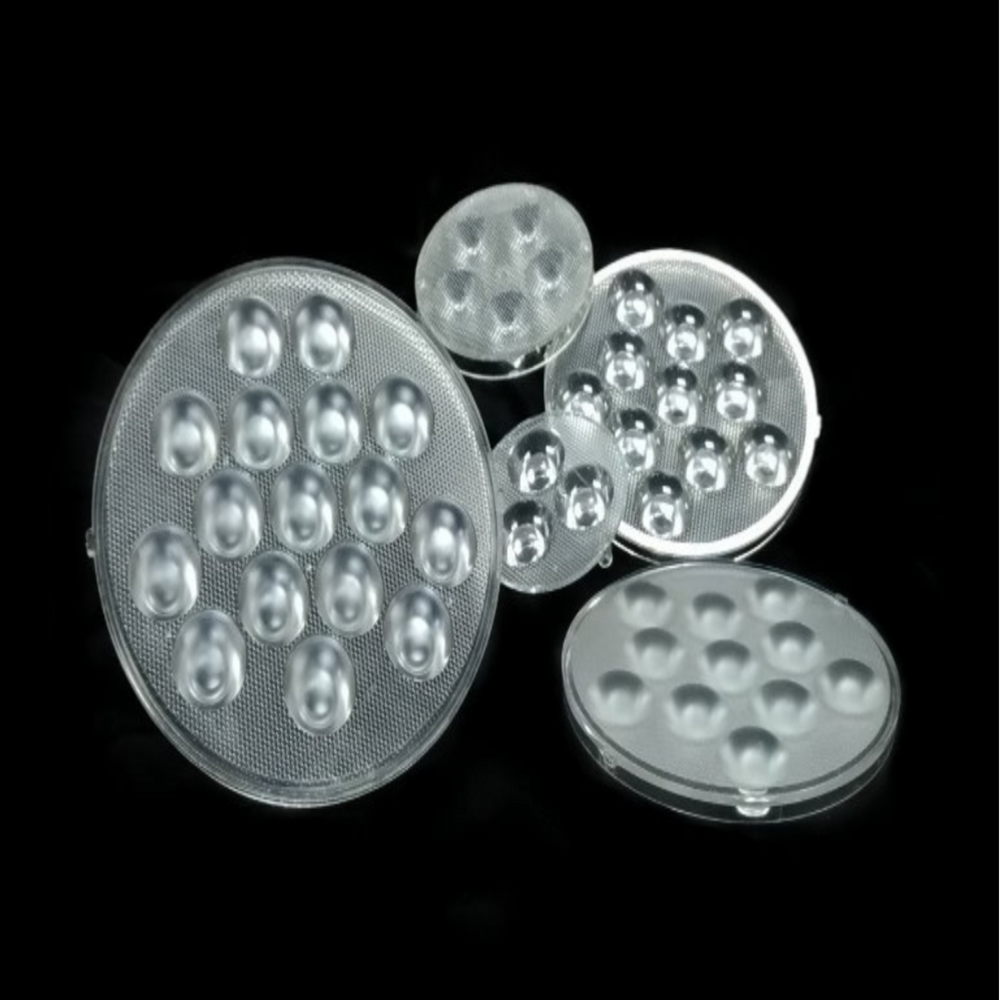
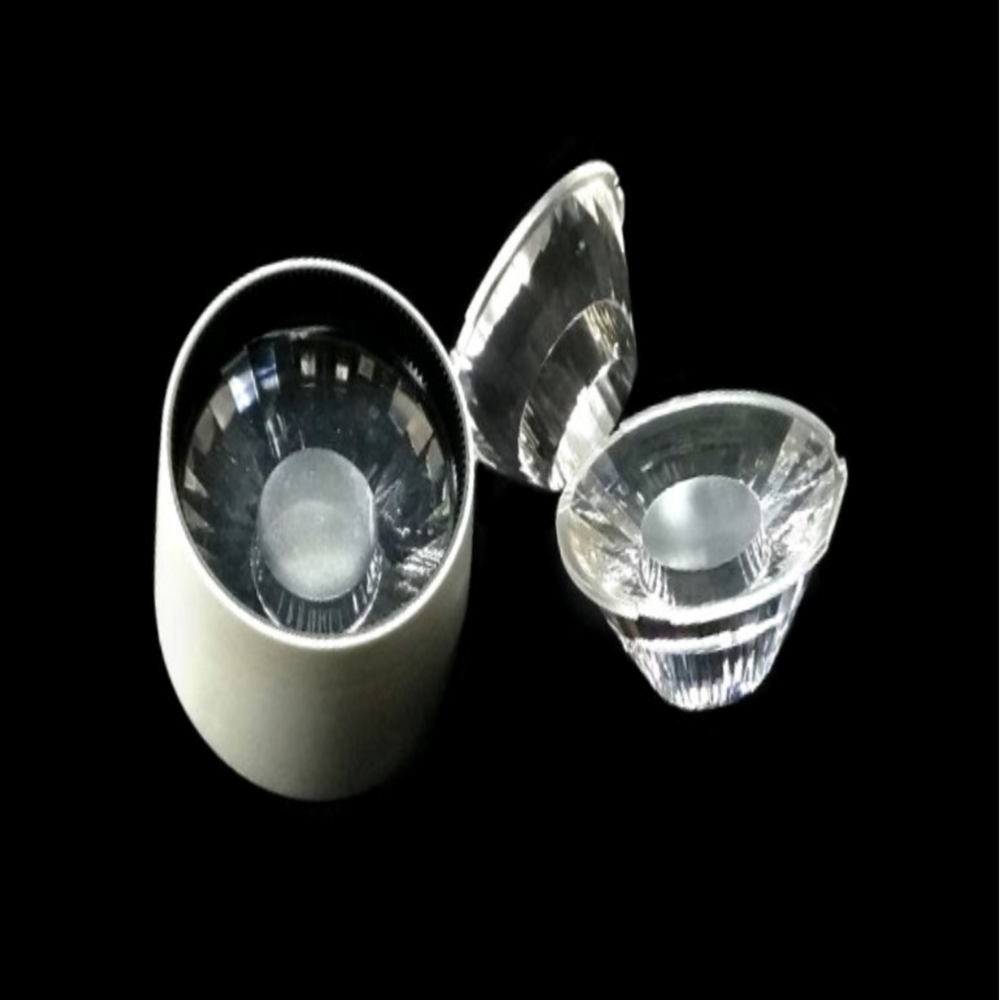
En la industria de la iluminación LED, las lentes ópticas sirven como componentes centrales que determinan la calidad de la luz, y sus procesos de fabricación de precisión impactan directamente en la uniformidad de la iluminancia, el rendimiento de la disminución de la luz y la vida útil de los productos LED. Tomando como tema central "cómo se fabrican las luces LED" , este artículo analiza en profundidad la tecnología de producción principal de lentes LED (moldeo por inyección de precisión) y revela los secretos de fabricación detrás de la precisión de grado óptico.
Las lentes LED están hechas principalmente de materiales de grado óptico como PMMA (transmitancia ≥92%) y PC (resistencia a la temperatura ≥120℃), logrando superficies ópticas de precisión a nivel de micras mediante moldeo por inyección de precisión. Sus funciones principales incluyen:
• Control de luz : Lograr la colimación, difusión o distribución de la luz del haz a través de diseños de superficies asféricas, Fresnel y otros (precisión del perfil de superficie ≤±5μm)
• Soporte estructural : estructuras de pared delgada de 0,3 a 2 mm que equilibran la resistencia y la uniformidad óptica
• Resistencia a la intemperie : texturas funcionales de la superficie (p. ej., antideslumbrante, endurecimiento) formadas mediante moldes
Caso concreto : la superficie óptica de la lente de un faro delantero de automóvil de alta gama requiere una tolerancia de radio de curvatura de ±0,001 mm, 1/60 del diámetro de un cabello humano.
• Simulación óptica : uso de Zemax, Code V, etc., para modelar la trayectoria de la luz y determinar la curvatura de la lente y la distribución del espesor de la pared (error de uniformidad ≤±2%)
• Análisis del flujo del molde : predicción del flujo de fusión a través de Moldflow para optimizar las posiciones de las compuertas (≥5 mm desde las superficies ópticas para evitar líneas de soldadura) y los canales de enfriamiento (diferencia de temperatura ≤5 ℃)
• Asignación de tolerancia : siguiendo los estándares de precisión ISO 2768-1, descomponiendo la tolerancia de la superficie óptica de 0,02 mm de la lente en una precisión de mecanizado de ±0,005 mm para las cavidades del molde.
Proceso | Precisión del equipo | Especificaciones técnicas |
Fresado de 5 ejes | Posicionamiento ±0,002 mm | Rugosidad de la superficie óptica Ra≤0.05μm |
Rectificado de ultraprecisión | Redondez ≤0,5μm | Error de contorno asférico ≤±3μm |
Mecanizado por electroerosión | Tasa de desgaste del electrodo <0,1% | Microestructura que forma ±2 μm (p. ej., guías de luz de 0,1 mm) |
Tratamiento superficial | Uniformidad del espesor del recubrimiento ±5% | Transmitancia del revestimiento antirreflectante ≥98% |
Control clave : Las inserciones ópticas utilizan acero de espejo S136 (dureza HRC52-54), se someten a un tratamiento térmico al vacío de 12 horas para eliminar la tensión interna, lo que garantiza la estabilidad dimensional a largo plazo.
• Inspección del primer artículo : uso de escáneres 3D de alta precisión (precisión ±1μm) para comparar diseños, centrándose en:
◦ Error de forma de superficie óptica (permisible ≤±10μm)
◦ Desviación del espesor de la pared (dentro de ±5%)
◦ Altura de las rebabas del borde (<5μm)
• Iteración de parámetros : ajuste de la presión de inyección (80-120 MPa), tiempo de empaque (10-20 s) y temperatura del molde (60-90 ℃) para eliminar defectos como marcas de hundimiento y burbujas. Los moldes de alta calidad normalmente requieren ≤3 ejecuciones de prueba.
• Lentes simples (p. ej., difusores planos): 8-12 semanas
• Lentes ópticas complejas (p. ej., lentes de faros de automóviles con múltiples curvas): 16 a 20 semanas
Cuello de botella : Rectificado óptico de superficies de alta precisión, que tarda hasta 8 horas por superficie.
• Máquinas de inyección de alta velocidad (velocidad de inyección ≥200 mm/s) con sistemas de canal caliente (control de temperatura ±1 ℃) para formación de superficies de grado óptico
• Líneas automatizadas con picking robotizado + inspección AOI online (reconocimiento de defectos ≥50μm), consiguiendo un rendimiento ≥97%.
• Endurecimiento de la superficie : Recubrimiento en molde (IMD) o curado UV fuera de línea para lograr una dureza de la superficie ≥3H
• Mecanizado secundario : corte por láser (precisión ±0,02 mm), acabado CNC para postes de posicionamiento (tolerancia de ajuste ±0,01 mm)
• Pruebas ópticas : esfera integradora para transmitancia (error ≤1%), goniofotómetro para distribución de luz (precisión de ángulo ±0,5°)
1. Moldeo de microestructura nano
Producción en masa de conjuntos de prismas a escala micrométrica (paso de 50-200 μm) a través de moldes de litografía LIGA, lo que aumenta la eficiencia de distribución de luz LED en un 20 %.
2. Sistema inteligente de monitoreo de moldes
Recopilación de datos en tiempo real de temperatura/presión del molde (muestreo de 100 Hz), desgaste de la cavidad de advertencia previa (umbral: cambio de dimensión >5 μm), lo que reduce el tiempo de inactividad en un 40 %.
3. Tecnología de enfriamiento conformado
Los canales de enfriamiento impresos en 3D (diámetro mínimo de 1 mm) acortan el tiempo de enfriamiento en un 30 %, lo que aumenta la productividad a 2000 piezas/hora.
Los datos de un fabricante líder de LED muestran que el control de moldes de precisión de proceso completo mejora la consistencia de la eficiencia de la luz de las lentes de alta gama en un 35 % y extiende la vida útil de 30 000 a 50 000 horas.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.