





Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

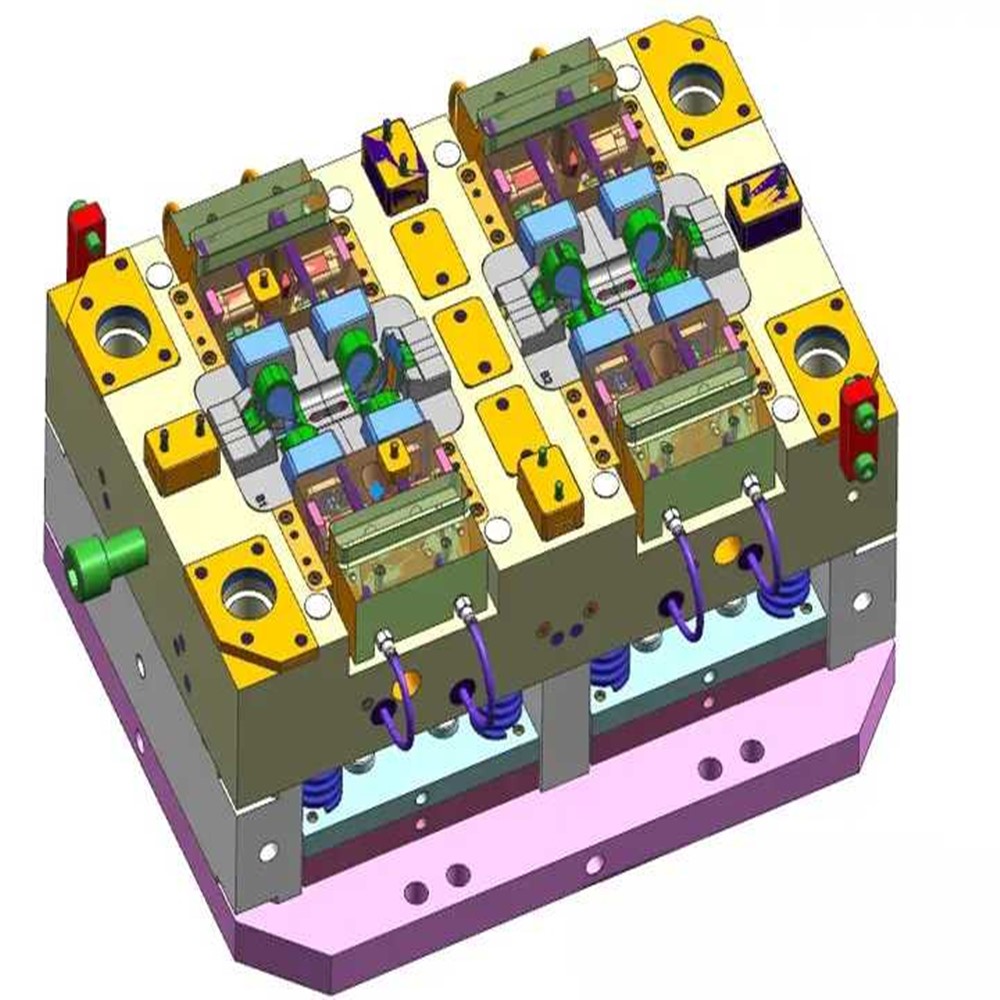
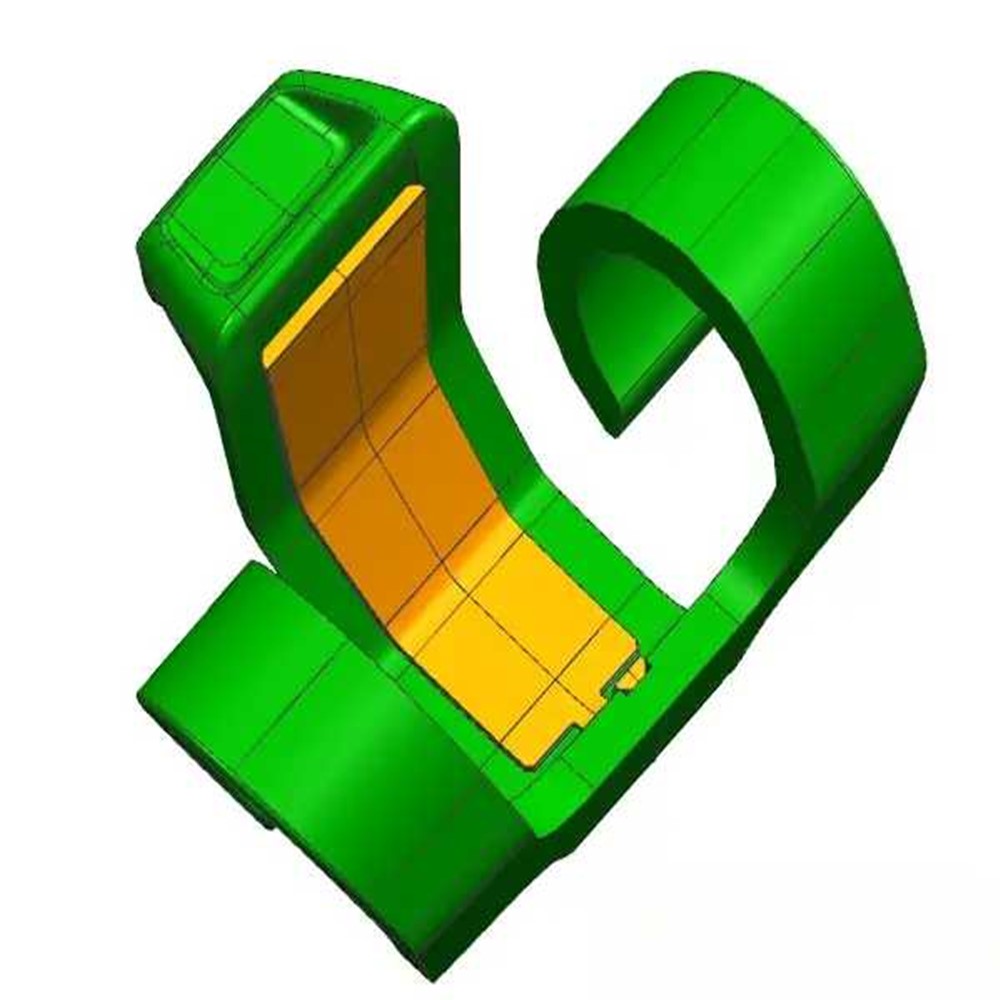
La tecnología de moldeo por inyección de dos colores, como proceso clave en el campo del conformado de precisión moderno, realiza el moldeado integrado de dos materiales o colores a través de una sola apertura y cierre del molde, mejorando significativamente la integración funcional y la calidad de la apariencia de los productos. Este artículo expone sistemáticamente los puntos centrales en el diseño de moldes de inyección de dos colores, incluidos vínculos clave como el diseño del molde, el diseño de la superficie de separación, el control de tolerancia y la adaptación del material, y combina estrategias de optimización de parámetros de proceso para brindar soporte teórico y orientación práctica para la producción de alta calidad de productos moldeados por inyección de dos colores.
El primer producto moldeado por inyección debe colocarse en el lado no operativo del equipo. La base central es la optimización de la trayectoria de movimiento del mecanismo de rotación del molde. Cuando el molde gira 180° alrededor del eje central para completar la segunda inyección, el producto se puede transferir con precisión al lado operativo, logrando la conexión perfecta del proceso automático de toma de piezas. Esta disposición se ajusta al principio de "flujo de una sola pieza" en la producción ajustada. Al reducir los nodos de intervención manual, el ciclo de la línea de producción se puede acortar entre un 15% y un 20%. Por ejemplo, en la producción de piezas interiores de automóviles de dos colores, este diseño aumenta la tasa de utilización del equipo a más del 92% (según datos de producción reales de una fábrica de motores principal).
Las posiciones de sujeción deben limitarse al lado operativo y al lado no operativo, y está estrictamente prohibido colocarlas en los lados verticales (la dirección perpendicular a la mesa del equipo). Esta especificación surge de las características cinemáticas del sistema de agarre del robot en líneas de producción totalmente automáticas: el ajuste en los lados verticales hará que el ángulo de interferencia entre el efector final y el molde supere los 30°, lo que aumentará significativamente el error de toma de piezas (los datos experimentales muestran que el error se puede ampliar a ±0,5 mm). Para líneas de producción de alta velocidad con un requisito de ciclo de ≤15 segundos, este diseño puede reducir la probabilidad de tiempo de inactividad del equipo por debajo del 0,3 %.
• Superficie de separación del molde posterior : debe basarse en la línea de contorno de los dos productos fusionados para garantizar una distribución uniforme de la presión de la masa fundida en la intersección de las cavidades. Los experimentos muestran que la superficie de separación fusionada puede aumentar la resistencia de la línea de soldadura en un 25%, evitando defectos de unión causados por el impacto del material fundido.
• Superficie de separación del molde frontal : se adopta la línea de contorno de un solo producto y se prohíben los contornos fusionados. Si el molde frontal utiliza una superficie de separación fusionada, la tasa de rayado en la superficie de apariencia del producto durante la apertura y el cierre del molde aumentará al 12% (según 3000 estadísticas de moldes de prueba), principalmente debido al raspado del borde del molde sobre el material blando.
La cavidad de inyección secundaria necesita establecer relieves locales para las posiciones de caucho del primer producto moldeado, y la cantidad de relieve se controla entre 0,03 y 0,05 mm. Al mismo tiempo, es necesario verificar la resistencia de la posición de sellado mediante simulación de elementos finitos: cuando la presión de inyección es ≥80 MPa, la deformación plástica debe ser ≤0,02 mm; de lo contrario, se generará rebaba debido a una falla del sello. En el caso de una carcasa electrónica, al optimizar el ancho de la posición de sellado a 5 mm mediante simulación ANSYS, la tasa de defectos de inflamación se reduce del 8% al 0,5%.
Componentes | Requisitos de tolerancia | Objetivos de control |
Bridas delanteras y traseras | -0,05 mm | Asegurar el ajuste con la plantilla de la máquina de inyección. |
Espaciado de bridas | ±0,02 mm | Evite la distribución desigual de la fuerza de sujeción |
Pasadores y orificios eyectores | 0,1 mm en cada lado | Garantizar un movimiento de expulsión suave |
Distancia entre centros del pilar guía y del buje | ±0,01 mm | Garantizar la precisión del posicionamiento después de la rotación. |
Profundidad del marco del molde | -0,02 mm | Controlar la estabilidad del volumen después del cierre de la cavidad. |
Las tolerancias anteriores están formuladas con base en la norma ISO 286-1. Cuando el molde trasero gira 180°, el error acumulativo debe ser ≤0,03 mm; de lo contrario, la superficie de separación quedará desalineada y generará rebabas.
El procesamiento secundario de la base del molde (casquillo del bebedero, orificios del pasador expulsor) debe basarse en la distancia central de los 4 orificios del pilar guía y del casquillo. Si el error de posicionamiento de este dato supera los 0,05 mm, la probabilidad de que el molde se atasque después de 1000 aperturas y cierres aumenta al 15%. De manera similar al control de ejes en la ingeniería de la construcción, la distancia entre centros de los pilares guía y los casquillos es el "eje estructural principal" del molde, y su desviación provocará una reacción en cadena de descontrol dimensional.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.